Products 製品情報
面取りシリーズ
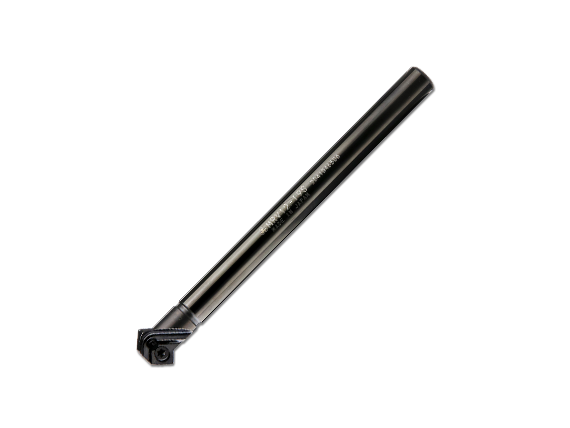
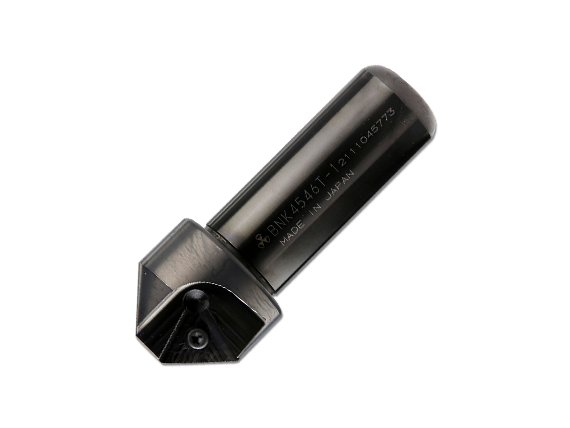
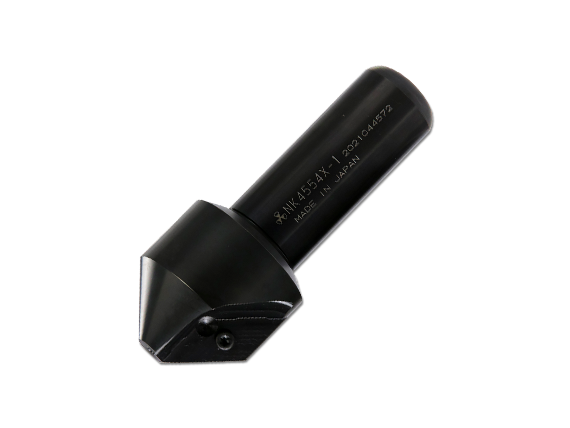
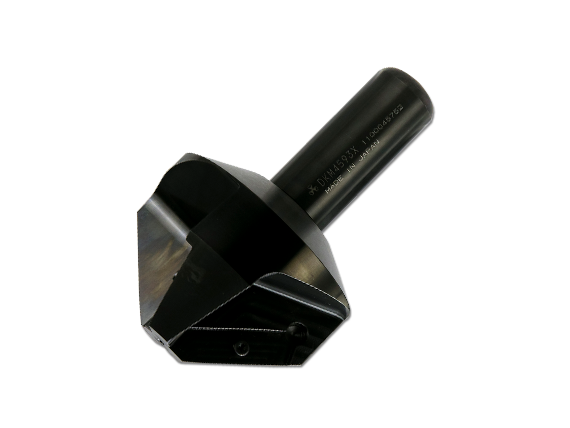
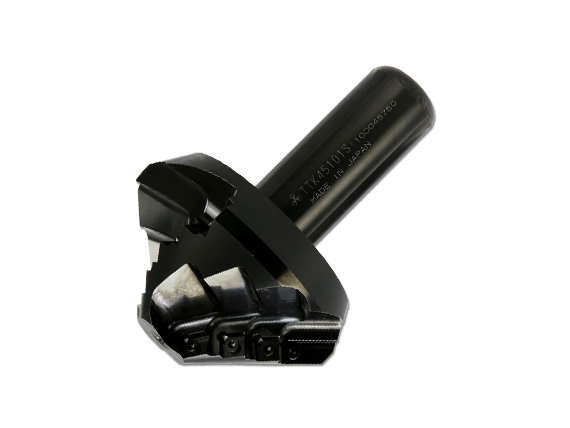
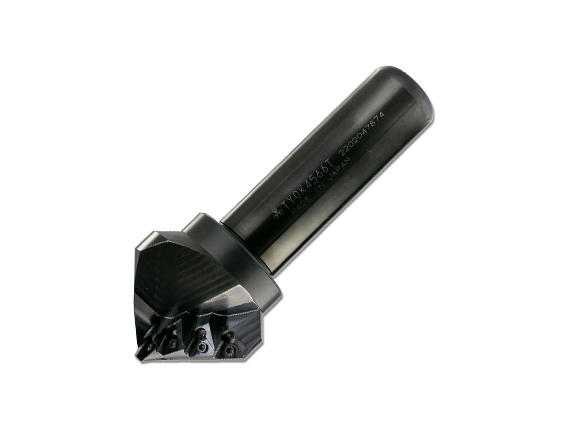
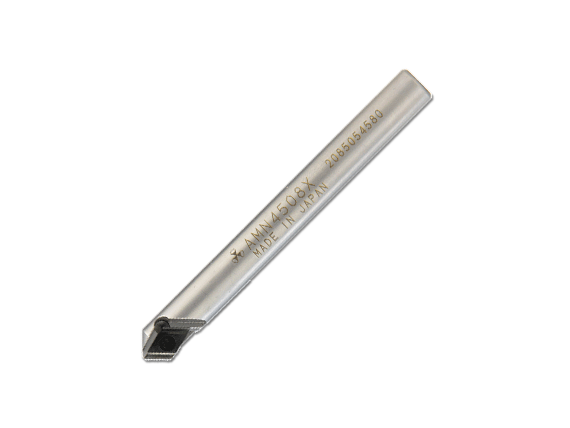
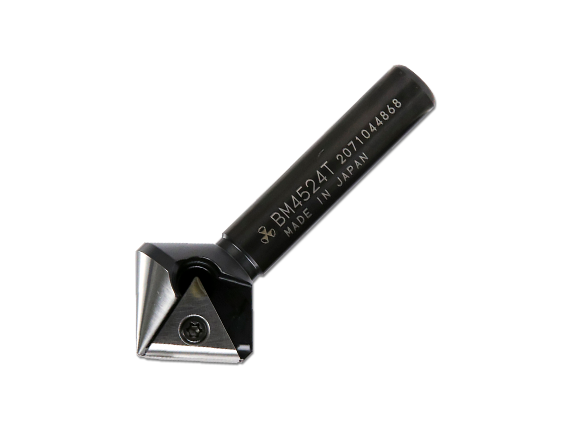
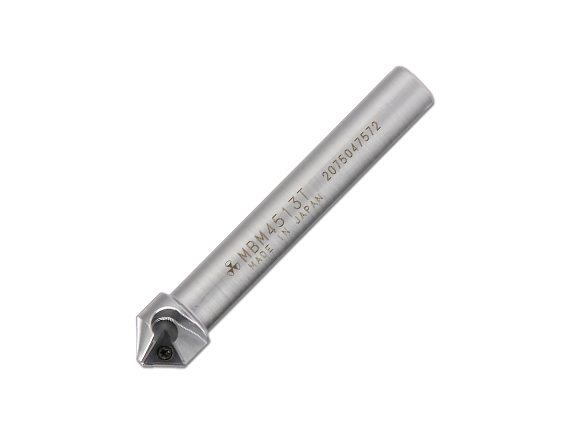
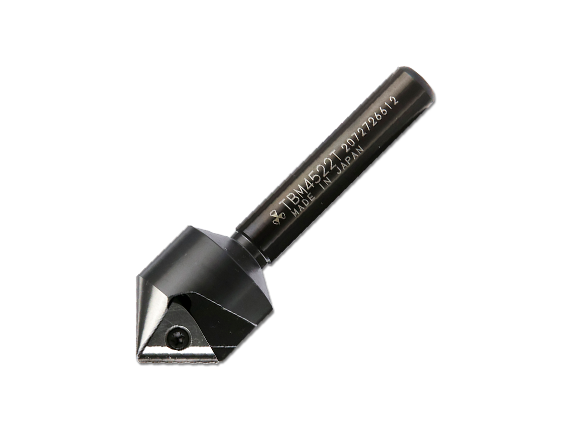
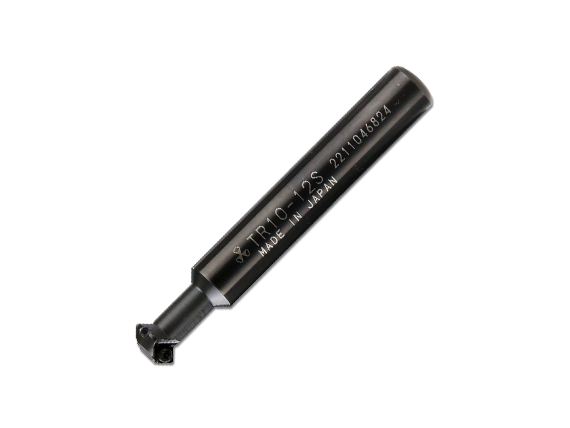
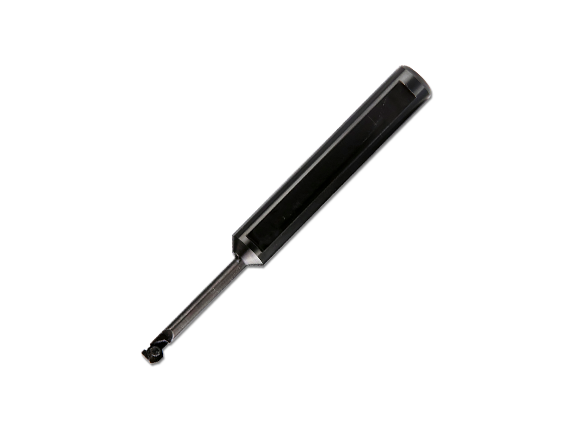
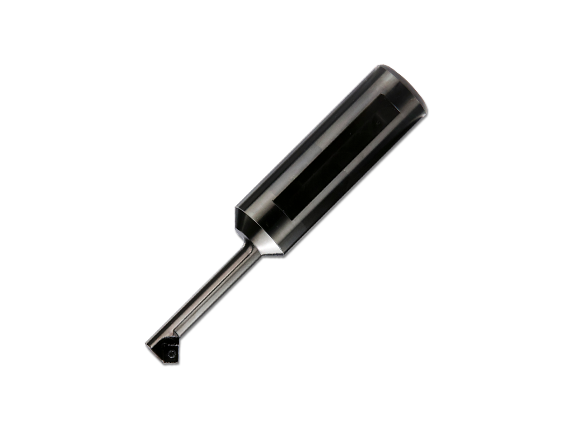
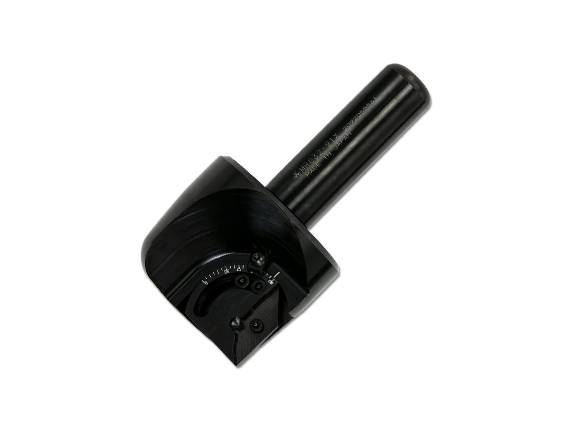
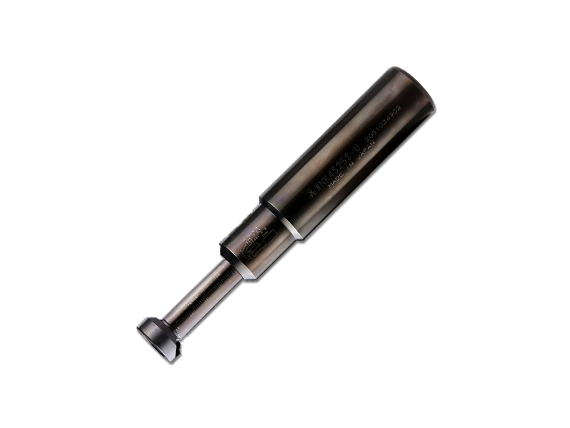
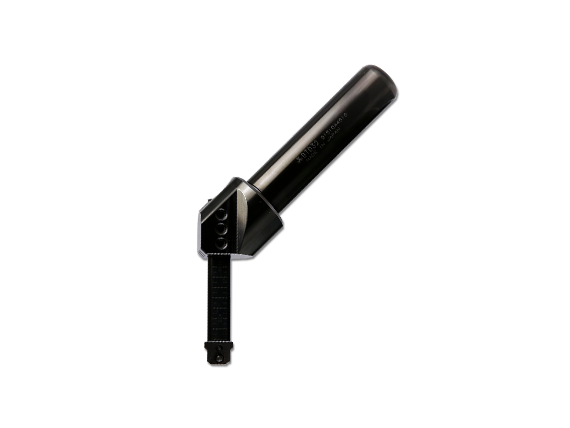
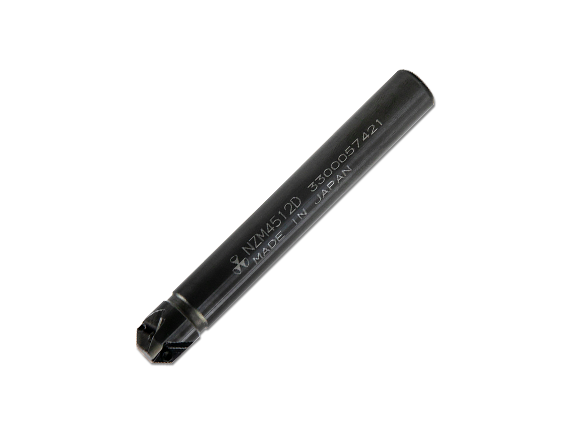
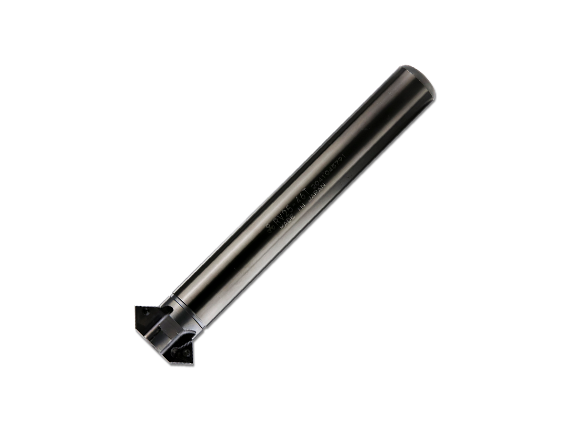
リャンメンカット・V Ryanmencut-V
同時面取り!
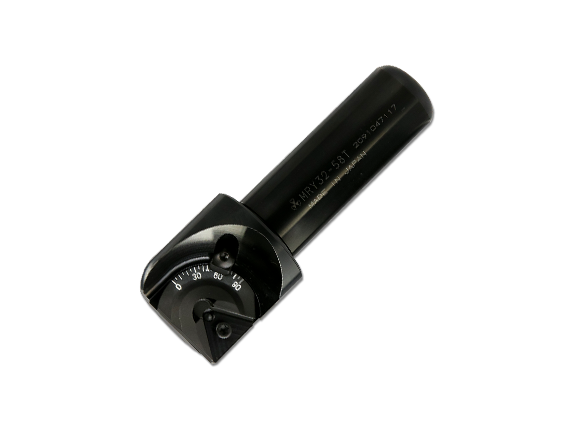
裏と表の面取りおよび側面V溝加工が可能です。
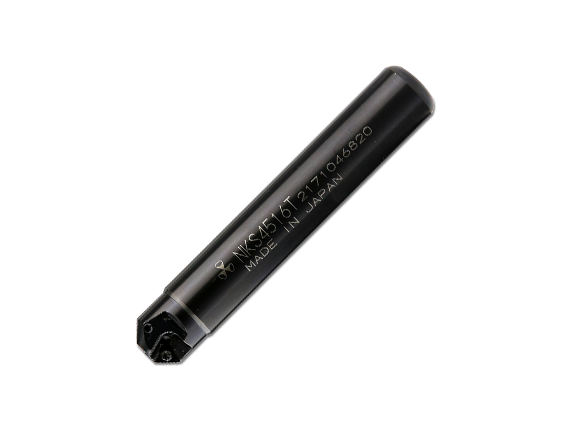
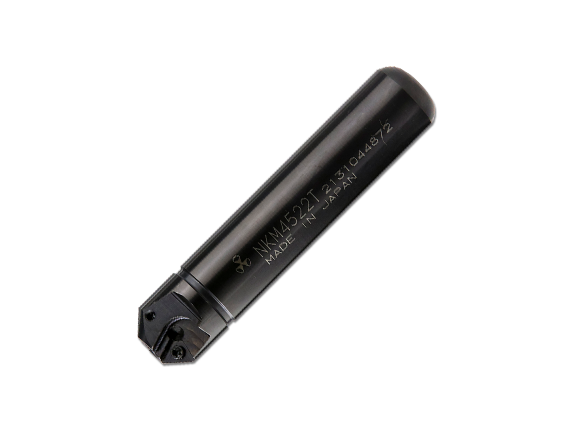
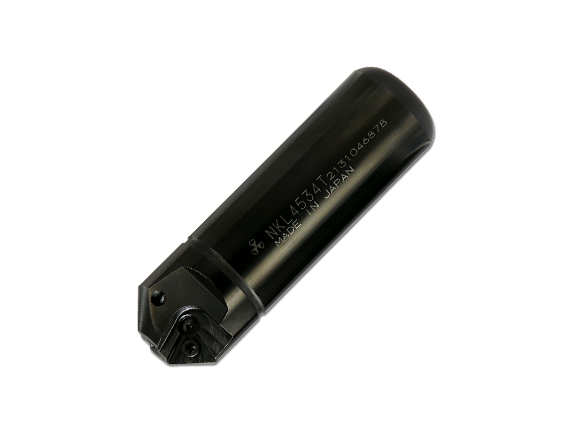
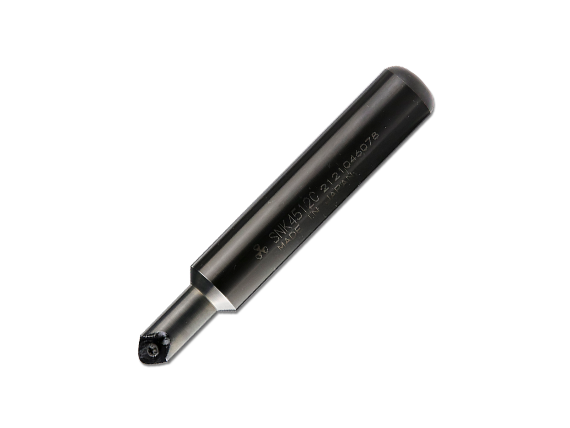
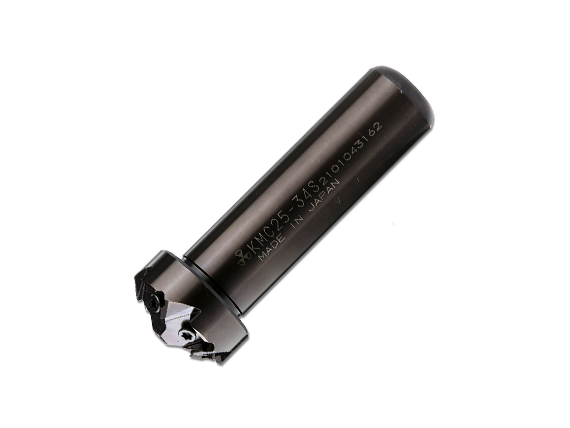
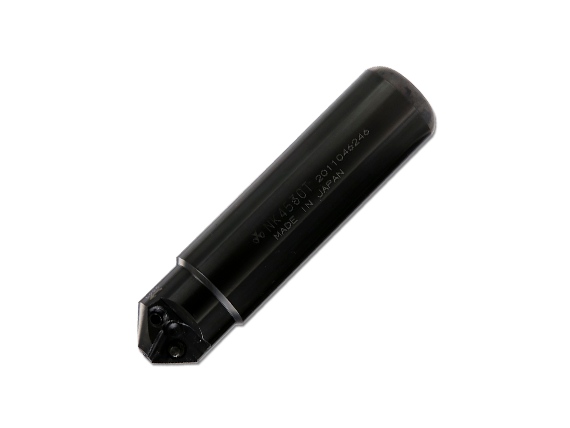
1枚刃 千鳥2枚刃 千鳥4枚刃
カタログダウンロード※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
仕様/動画

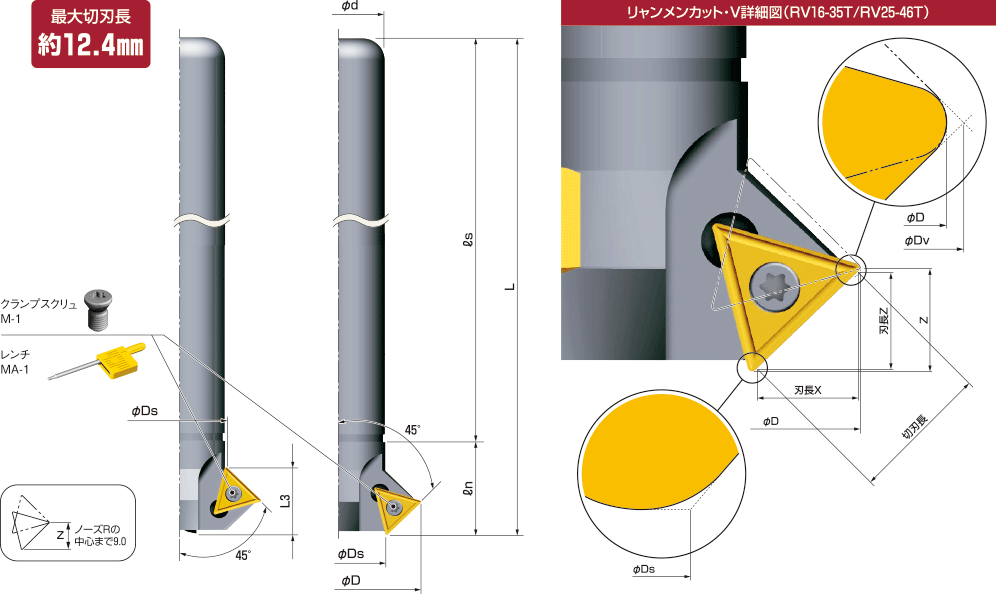
型番
本体
| 図 | 型番 Model. No |
刃数 | 最大切刃長 | 能力 皿面取り加工 |
寸法 Dimensions (mm) | 刃長 X | 刃長 Z | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φDs2 | φDv | φd | L | ℓs | ℓn | L3 | Z | |||||||
|
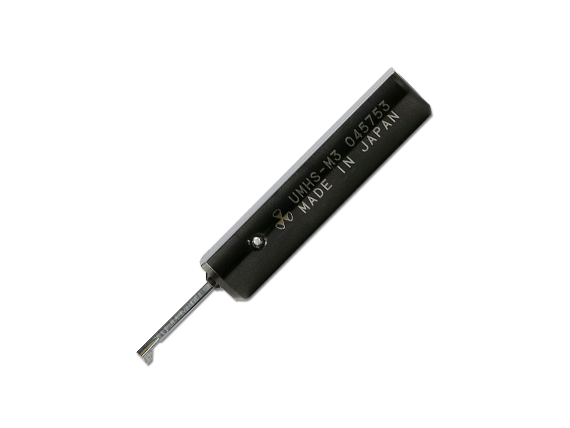
MRV12-19S | 1 | 約4.4㎜ | φ13㎜〜φ19.2 ㎜ |
19.5 | 6.7 | 13 | 19.8 | 12 | 150 | 128 | 22 | − | 6.57 | 3 | 3 |
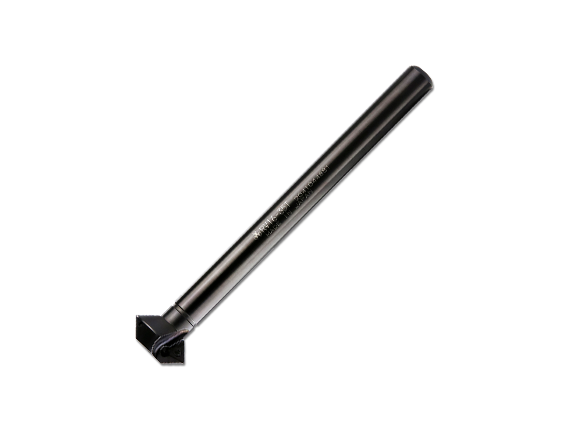 |
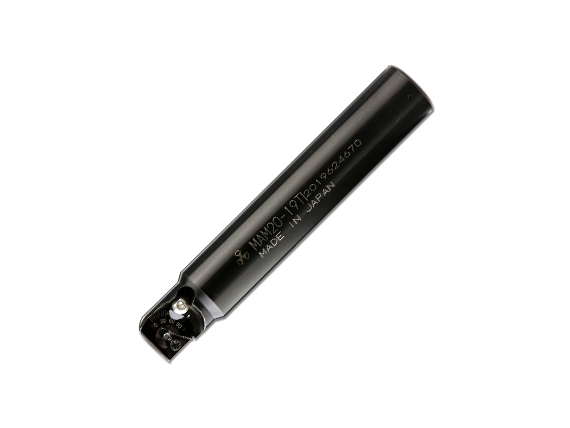
RV16-35T | 千鳥2 | 約12.4㎜ | φ18.3㎜〜φ35.6 ㎜ |
35.9 | 18 | – | 36.2 | 16 | 200 | 175 | 25 | 18.3 | 9.13 | 8.7 | 8.7 |
 |
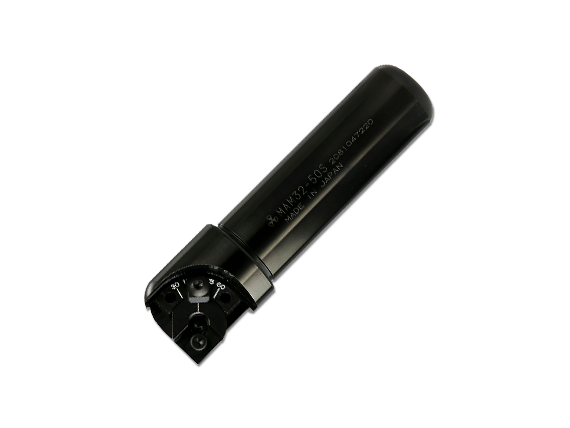
RV25-46T | 千鳥4 | 約12.4㎜ | φ28.3㎜〜φ45.2 ㎜ |
45.6 | 28 | – | 45.9 | 25 | 200 | 175 | 25 | 17.9 | 8.97 | 8.5 | 8.5 |
※チップは標準装備しておりませんので別途ご用命下さい。
※クランプスクリュ・レンチは標準装備しております。
切削条件/推奨チップ
-
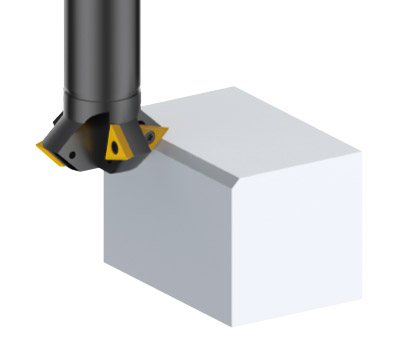
面取り加工
-
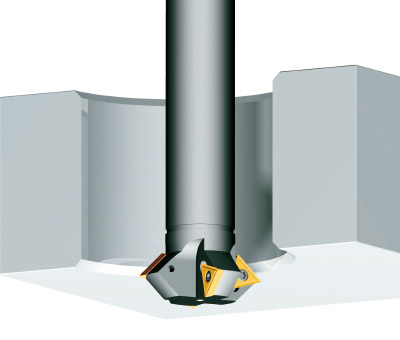
裏面取り加工
-
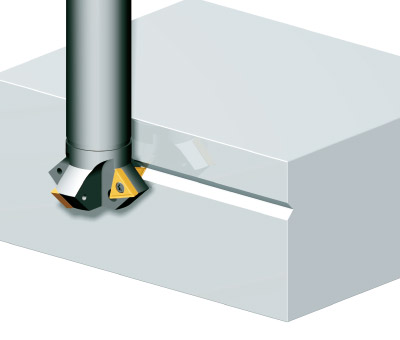
側面V溝加工
切削条件
面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.05〜0.2 | 0.05〜0.2 | 0.05〜0.2 | − | 0.05〜0.2 | 0.05〜0.2 | 0.08〜0.25 | 0.08〜0.25 | − |
| 切削速度(m/min) | 100〜150 | 100〜150 | 100〜150 | − | 80〜120 | 100〜150 | 150〜400 | 150〜400 | − |
| 目安回転数(r.p.m.) | 3,000 | 3,000 | 2,000 | − | 2,000 | 3,000 | 7,000 | 7,000 | − |
| クーラント | なし | なし | あり | − | あり | なし | あり | あり | − |
| 使用チップ1 | SPMT090304 AC16N | SPMT090304 AC16N | SPMT090304 AC16N | − | SPMT090304 AC16N | SPMT090304 AC16N | SPMT090304 AC16N | SPMT090304 AC16N | − |
| 使用チップ2 | T22MOR NK5050 | T22MOR NK5050 | T22MOR NK5050 | − | T22MOR NK5050 | T22MOR NK5050 | T22MOR NK5050 | T22MOR NK5050 | − |
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。
※裏面取り・V溝加工時は条件を80%以下に下げて下さい。
加工実例

チップ詳細
| 図 | 型番 | 材質型番 | 使用コーナー数 | 1ケース入数 |
|---|---|---|---|---|
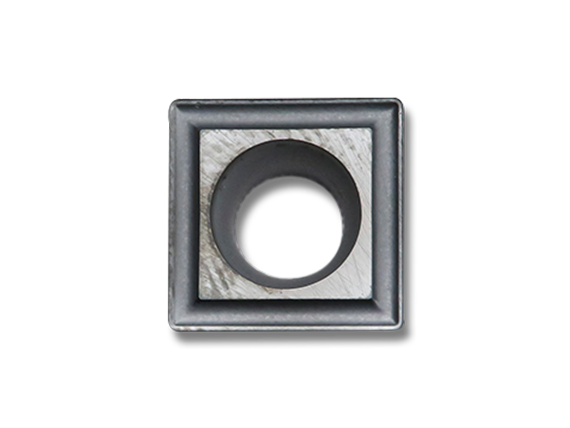 |
SPMT090304 | AC16N | 4 | 12個 |
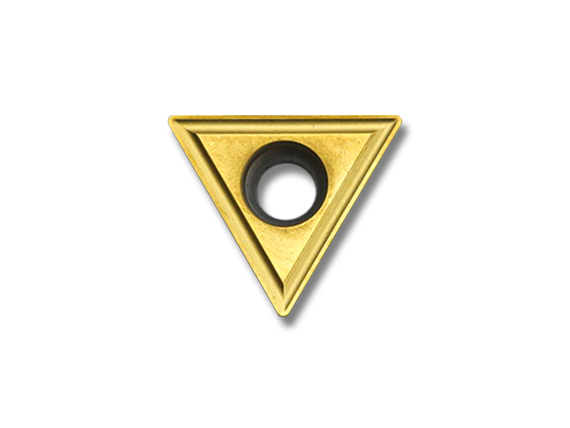 |
T22MOR | NK5050 | 3 | 12個 |
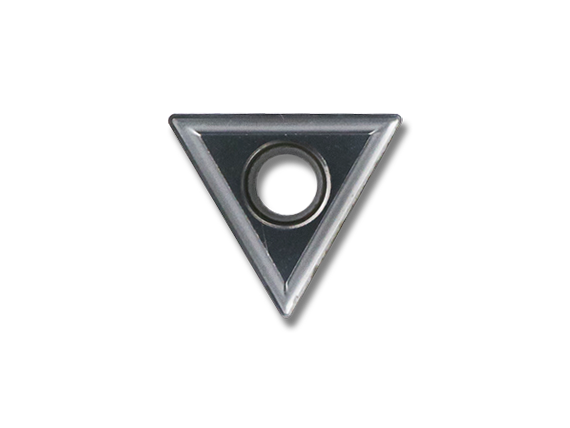 |
T22MOR | AC16N | 3 | 12個 |