Products 製品情報
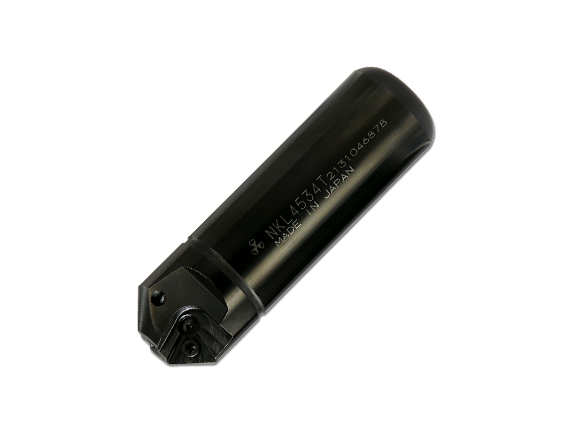
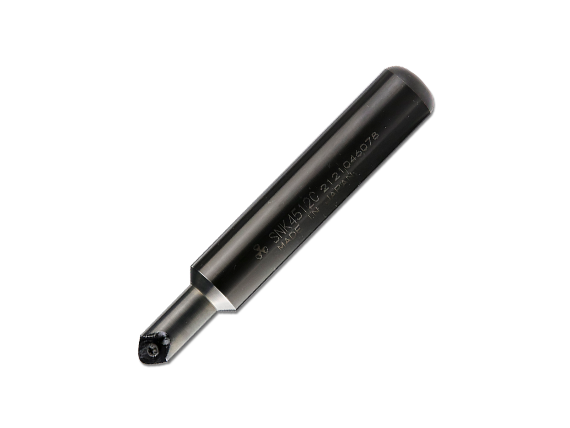
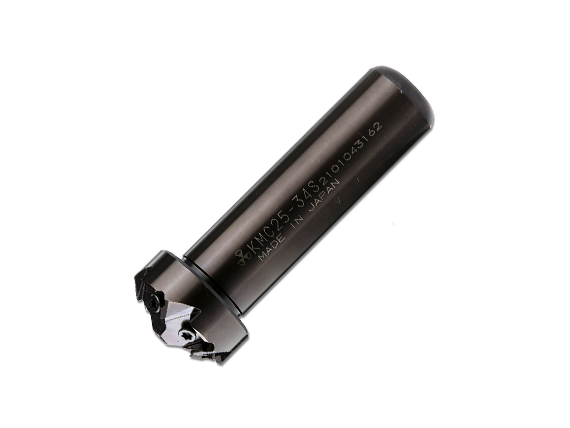
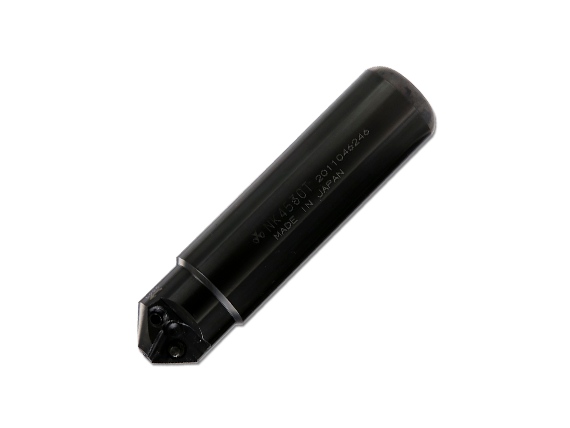
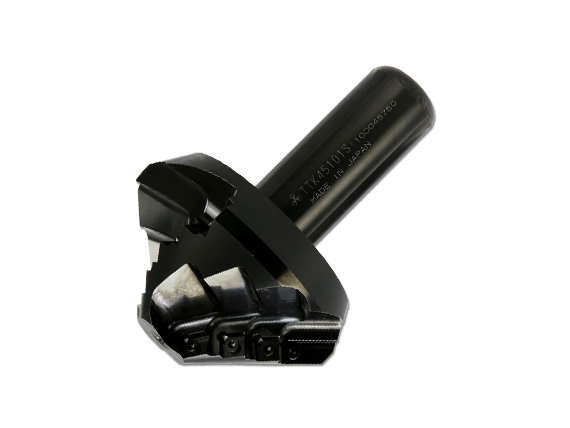
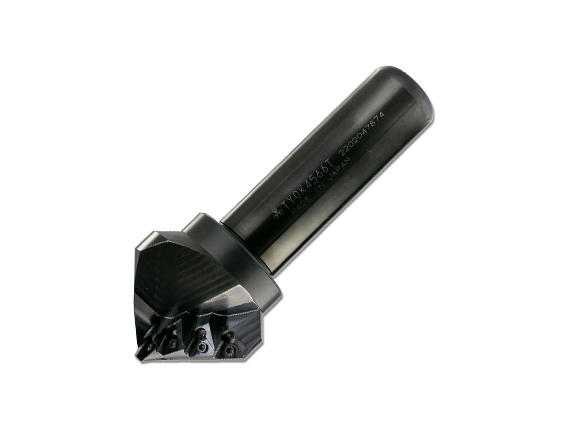
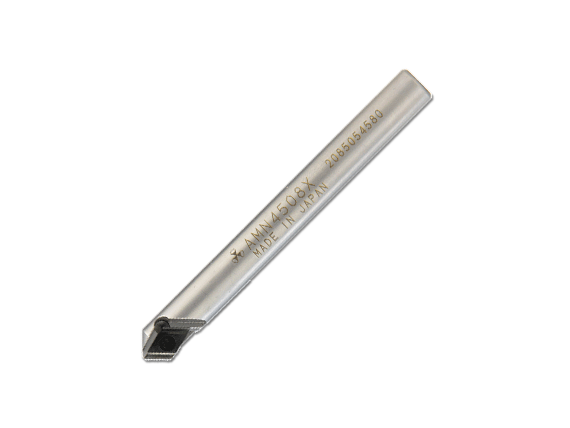
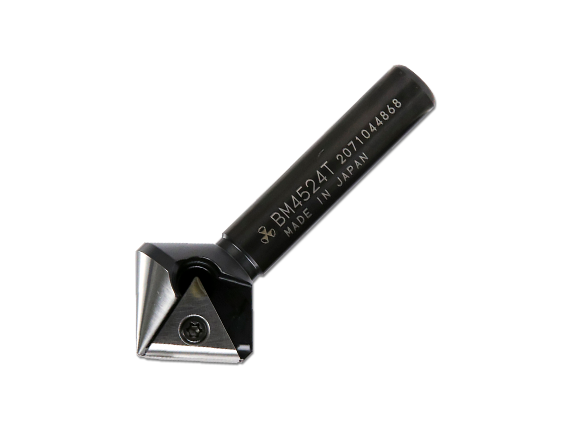
面取りシリーズ
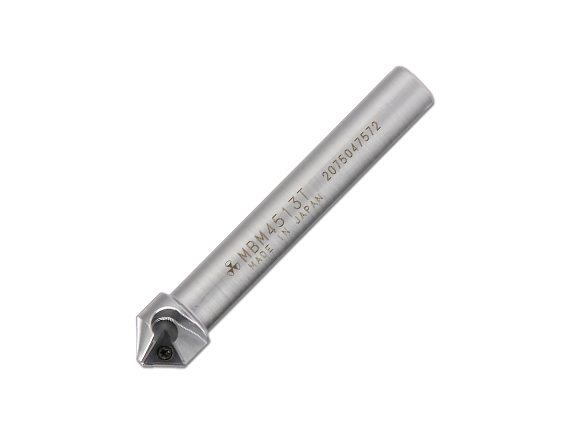
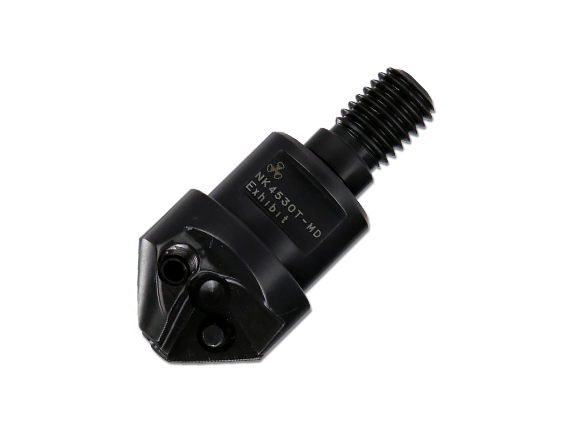
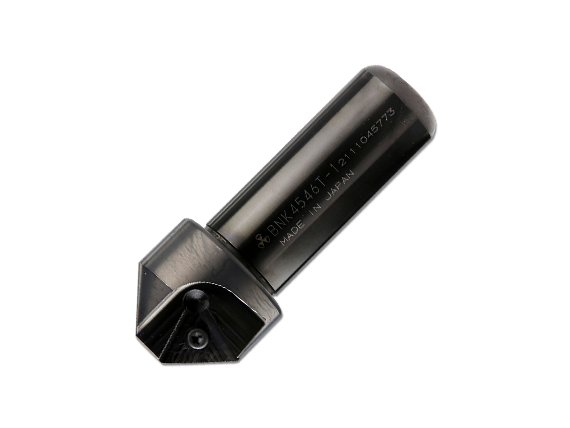
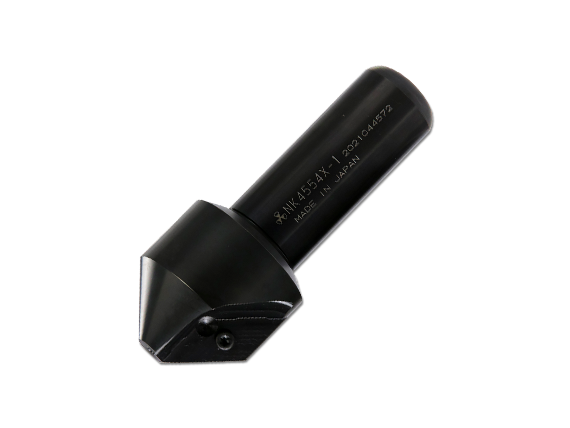
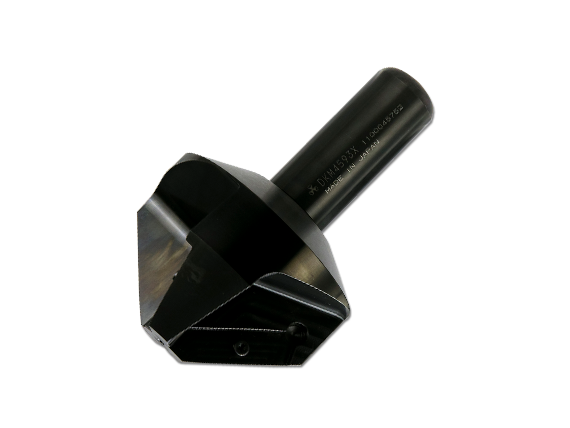
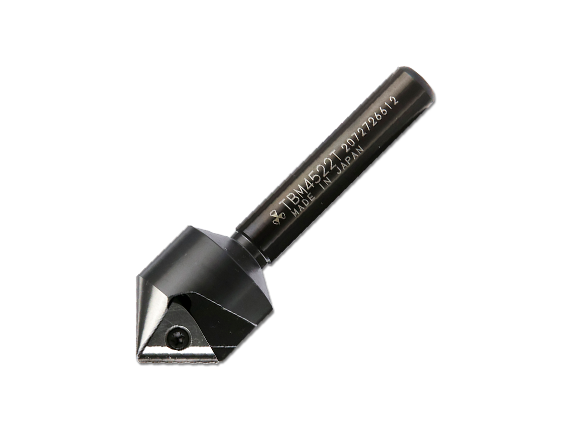
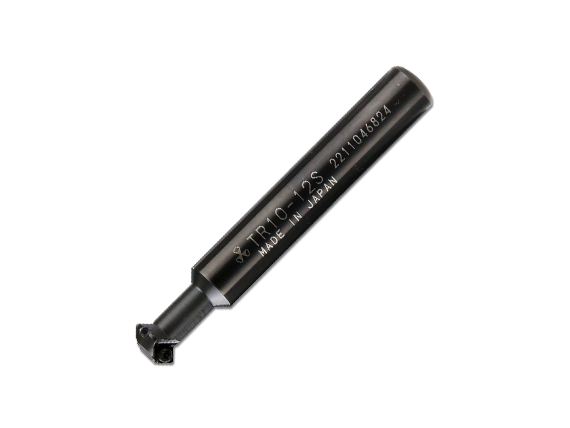
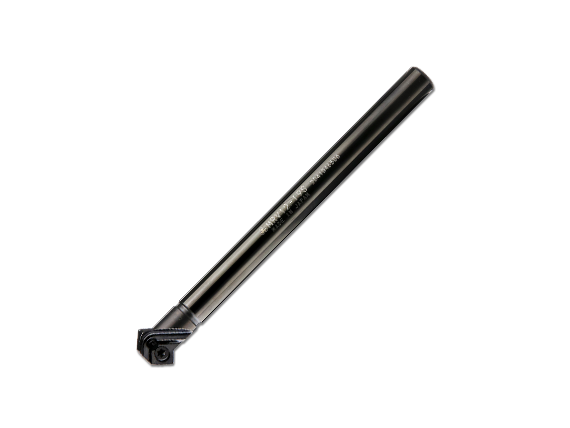
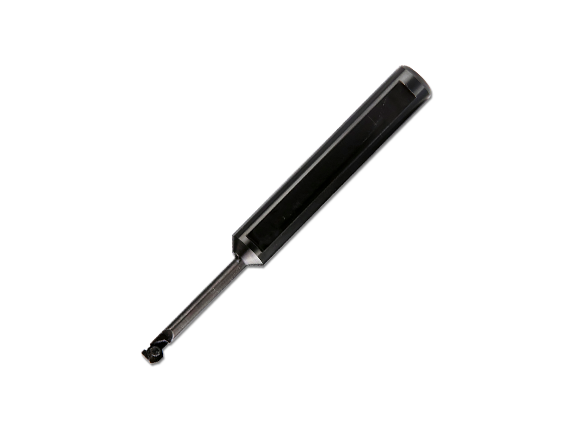
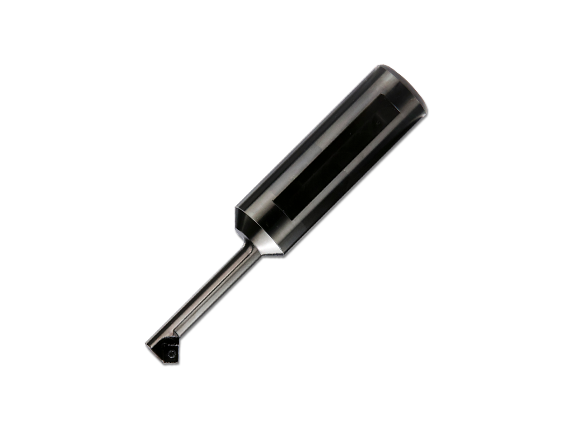
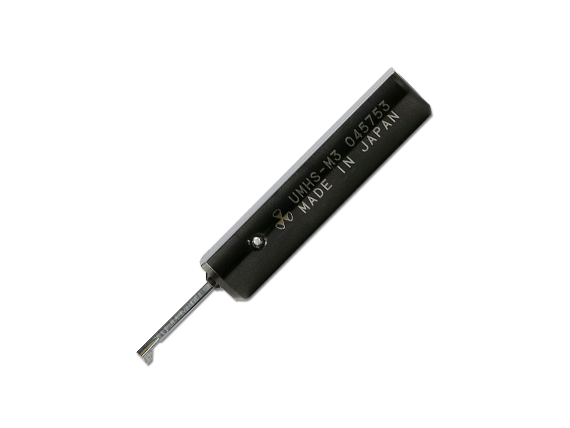
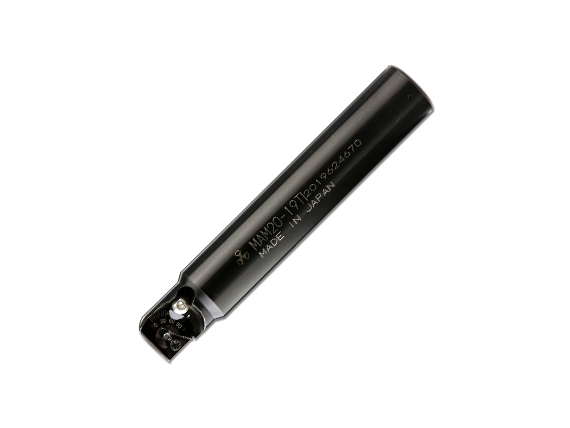
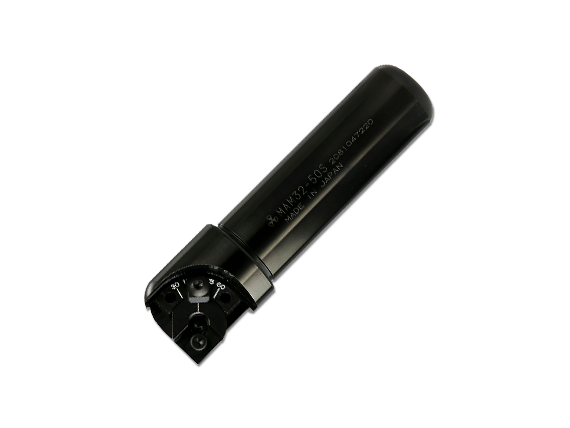
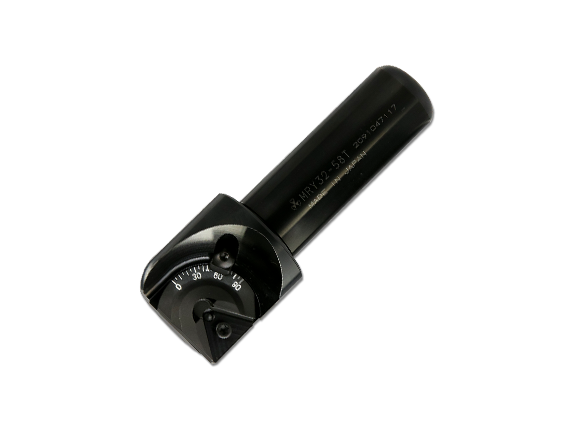
メントルデー Mentrudee
ボール盤、電気ドリルにもOK!
小径の穴面取りに最適。(φ2.5~φ11)
本体素材に耐久性の高いハイス鋼を使用しています。
微粒子超硬+新コーティングのチップにより長寿命を実現。
チップはポジタイプで3コーナー使えます。
1枚刃 3枚刃
カタログダウンロード※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
仕様/動画


動画
型番
本体
| 図 | 型番 Model. No |
刃数 | 最大切刃長 | 能力 皿面取り加工 |
寸法 Dimensions (mm) | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φd | φdn | L | ℓs | ℓn | α° | |||||
|
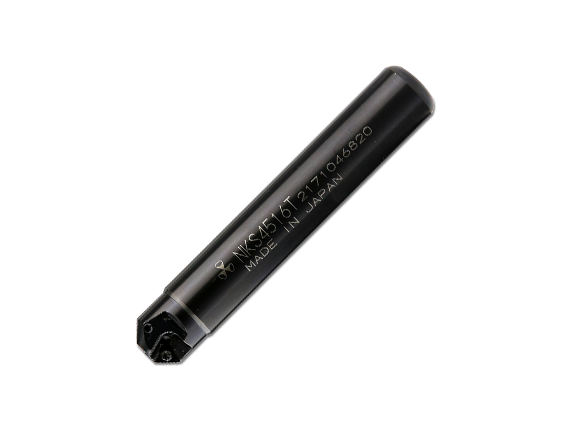
MBM4513T | 1 | 約7.6㎜ | φ2.5㎜〜φ11.0㎜ | 13.00 | 2.4 | 10 | 13.0 | 75 | 62 | 13 | 45° |
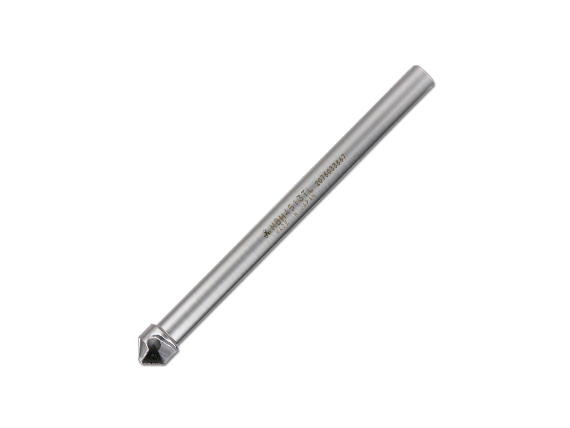 |
MBM4513TL | 1 | 約7.6㎜ | φ2.5㎜〜φ11.0㎜ | 13.00 | 2.4 | 10 | 13.0 | 143 | 130 | 13 | 45° |
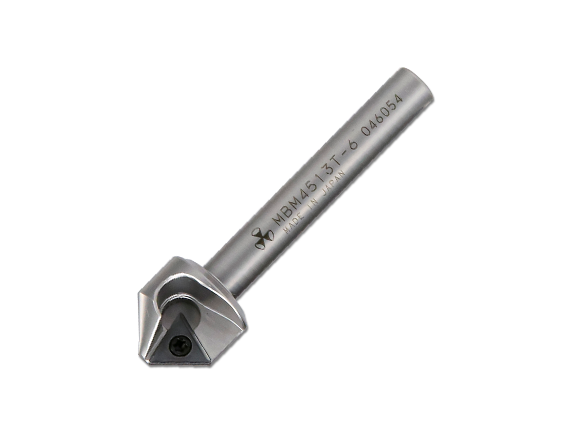 |
MBM4513T-6 | 1 | 約7.6㎜ | φ2.5㎜〜φ11.0㎜ | 13.00 | 2.4 | 6 | 13.0 | 50 | 37 | 13 | 45° |
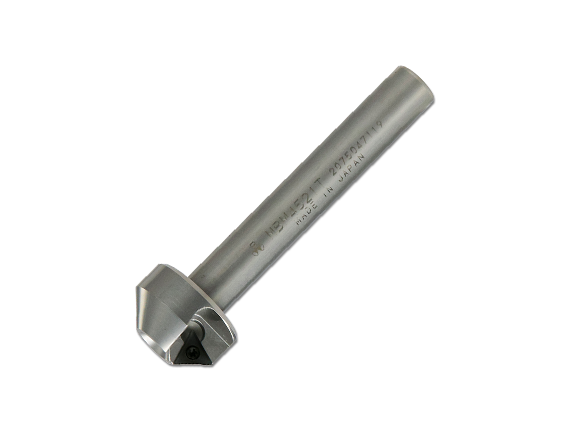 |
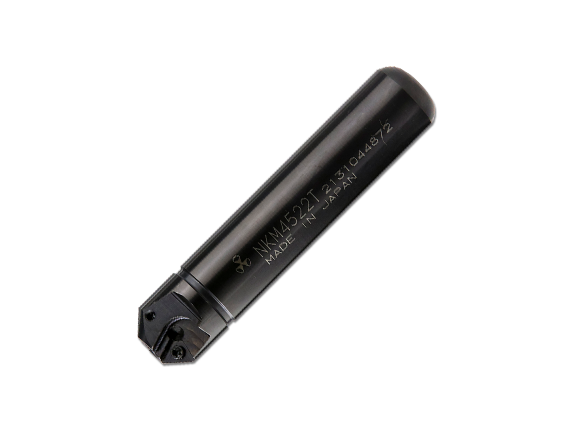
MBM4521T | 1 | 約7.6㎜ | φ10.8㎜〜φ19.5㎜ | 21.3 | 10.5 | 10 | 21.5 | 75 | 62 | 13 | 45° |
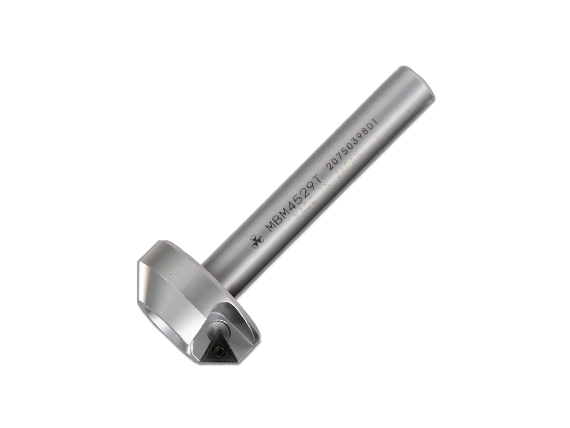 |
MBM4529T | 1 | 約7.6㎜ | φ19.3㎜〜φ27.5㎜ | 29.5 | 19.0 | 10 | 29.8 | 75 | 62 | 13 | 45° |
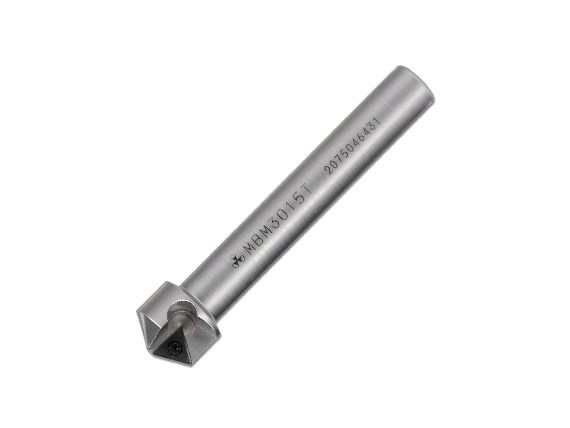 |
MBM3015T | 1 | 約7.6㎜ | φ2.5㎜〜φ13.0㎜ | 15.3 | 2.4 | 10 | 15 | 75 | 62 | 13 | 30° |
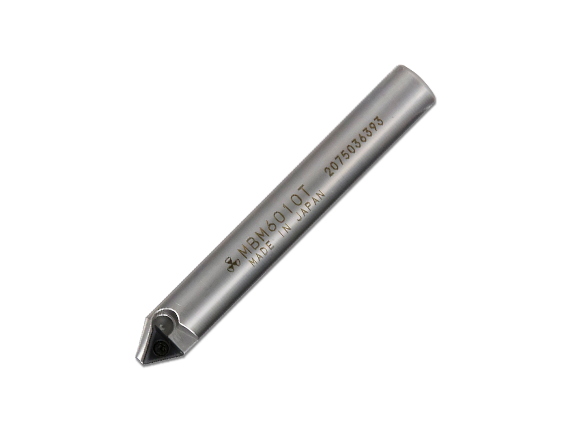 |
MBM6010T | 1 | 約7.6㎜ | φ3.0㎜〜φ7.0㎜ | 10.3 | 2.7 | 10 | – | 75 | – | – | 60° |
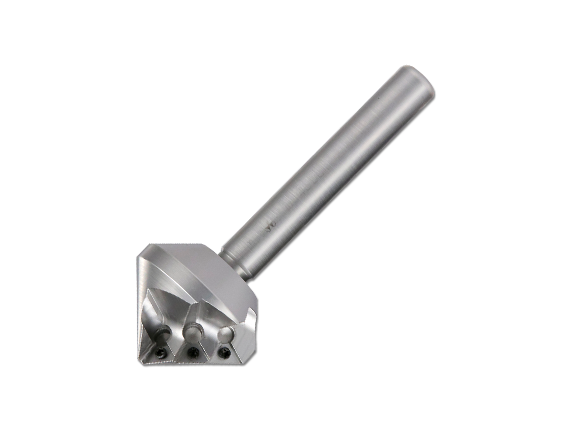 |
TBC4533T | 3 | 約22㎜ | φ2.5㎜〜φ31.0㎜ | 33.7 | 2.4 | 10 | 33.8 | 90 | 62 | 28 | 45° |
※チップ標準装備[TCXT080102E AC16N/1個] TBC4533Tはチップを標準装備しておりませんので別途ご用命ください。
※クランプスクリュ・レンチは標準装備しております。
切削条件/推奨チップ
-
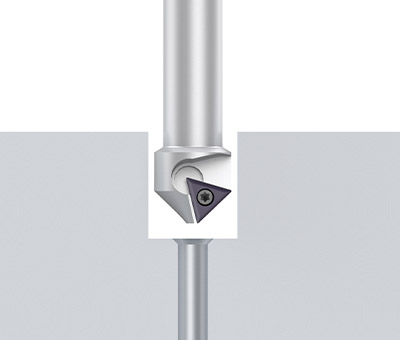
皿面取り加工
-
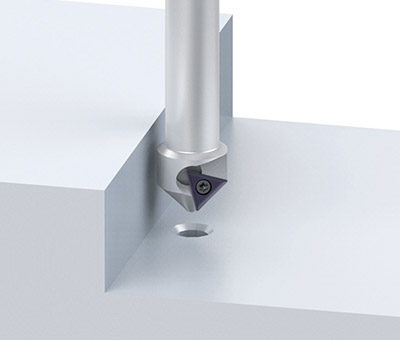
皿面取り加工
切削条件1
皿面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 切削速度(m/min) | 5〜40 | 5〜40 | − | − | 5〜40 | 5〜40 | 10〜50 | 10〜50 | − |
| 推奨チップ | TCXT080102E AC16N | TCXT080102E AC16N | − | − | TCXT080102E AC16N | TCXT080102E AC16N | TCXT080102F ZC16N | TCXT080102F ZC16N | − |
切削条件2
| 型番 Model. No |
TCXT080102F ZC16N | TCXT080102E AC16N |
|---|---|---|
| 主軸回転数(r.p.m.) | ||
| MBM4513T | 250〜1,200 | 100〜800 |
| MBM4513TL | 250〜1,200 | 100〜800 |
| MBM4513T-6 | 250〜1,200 | 100〜800 |
| MBM4521T | 150〜750 | 75〜600 |
| MBM4529T | 100〜550 | 55〜400 |
| MBM3015T | 250〜1,200 | 100〜800 |
| MBM6010T | 250〜1,200 | 100〜800 |
| TBC4533T | 100〜1,200 | 55〜800 |
※各種機械剛性の差により上記条件があてはまらない場合もあります。
※切削面にビビリ等が生じる場合、回転数を下げたり、切削油をご使用下さい。
※メントルデーには専用チップをご使用下さい。
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。
※加工径と面取り量が大きい時はなるべく条件を下げて加工してください。
※チップとチップの間は切削面にスジが残ります。

チップ詳細
| 図 | 型番 | 材質型番 | 使用コーナー数 | 1ケース入数 |
|---|---|---|---|---|
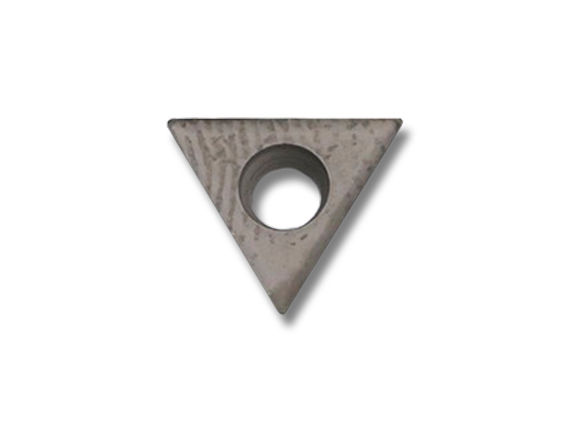 |
TCXT080102F | ZC16N | 3 | 3個 |
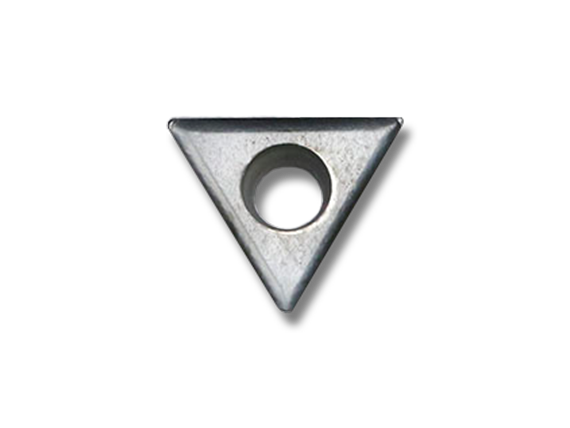 |
TCXT080102E | AC16N | 3 | 3個 |