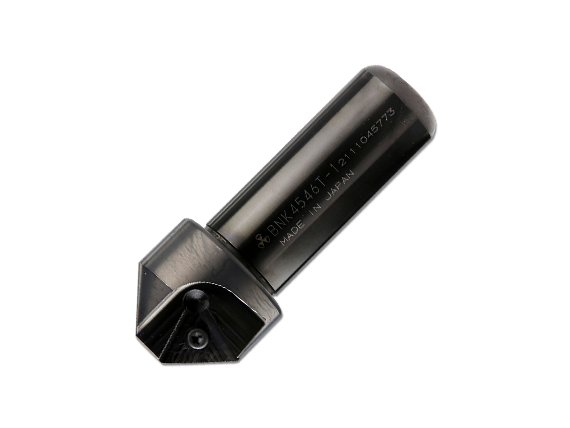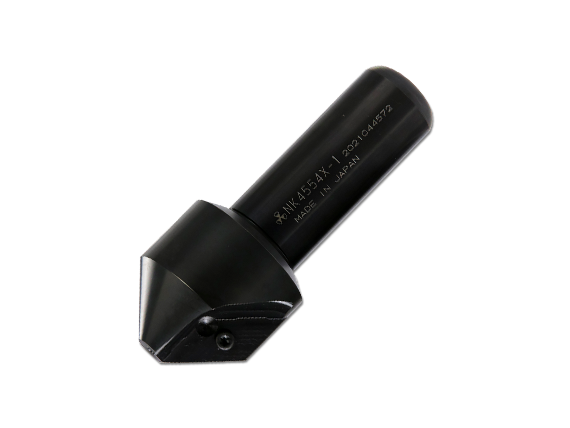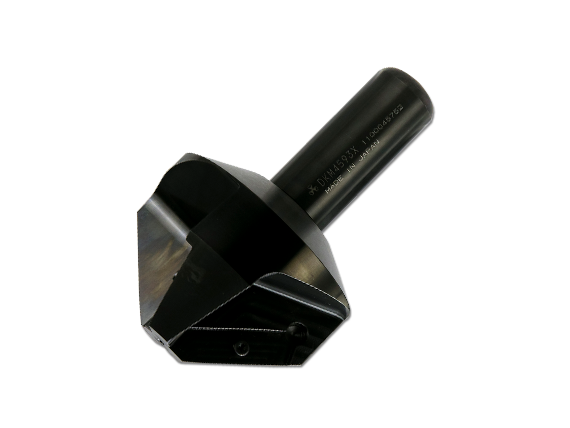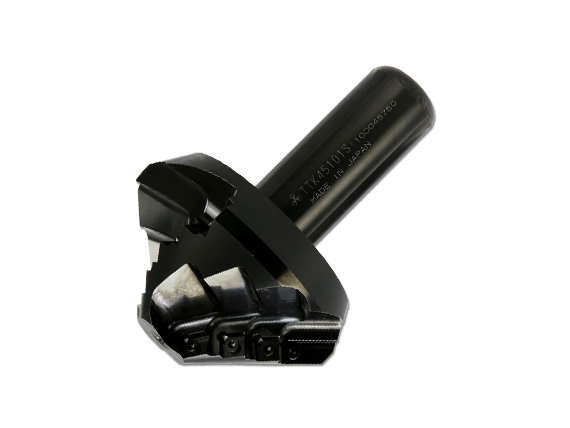
Products 製品情報
面取りシリーズ
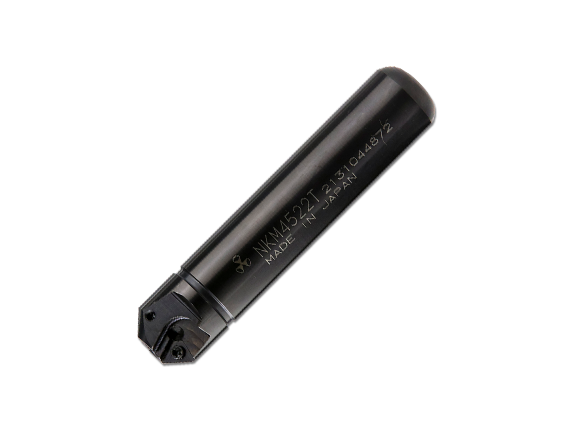
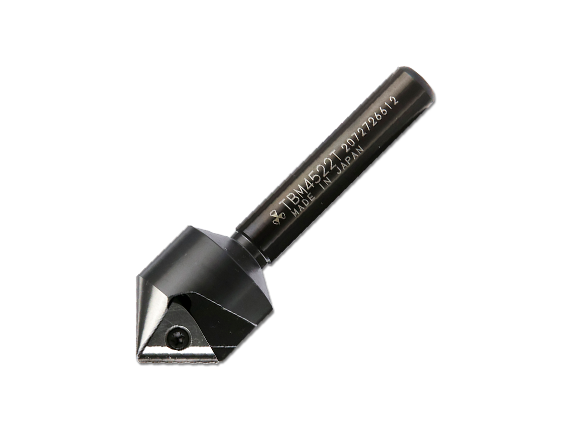
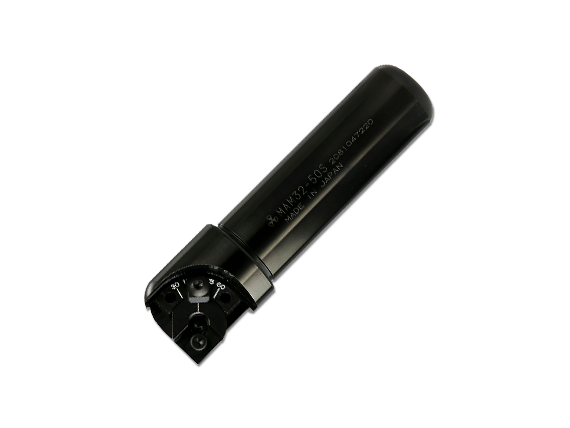
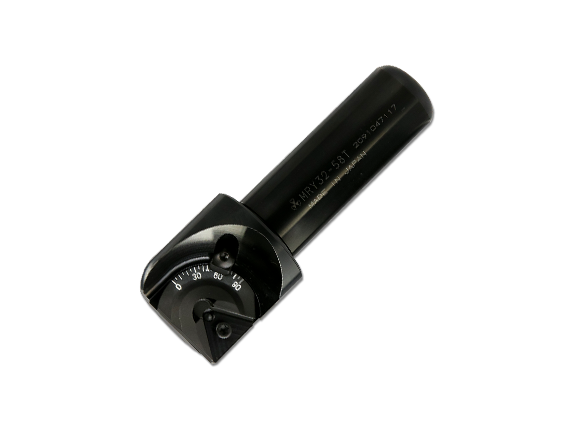
モミエコ2 Momieco 2
加工コスト低減!
チップを3コーナー化することによりお客様の加工コストを低減。
チップ形状、切刃諸元の改良により切削性、切粉排出性が向上。
超微粒子母材に新コーティングを施すことにより長寿命を実現。
2枚刃
カタログダウンロード※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
仕様/動画

型番
本体
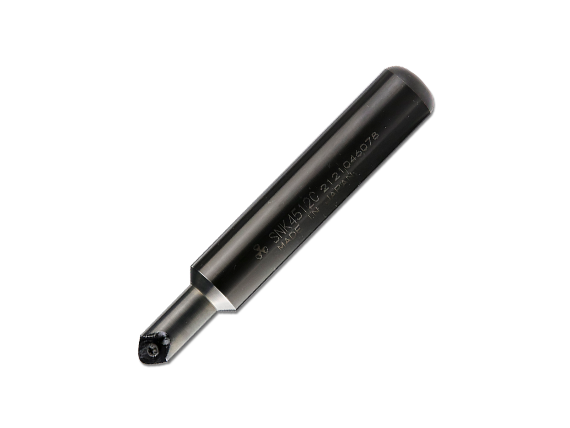
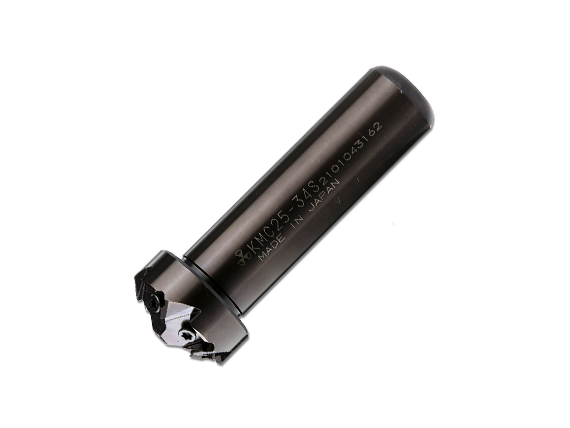
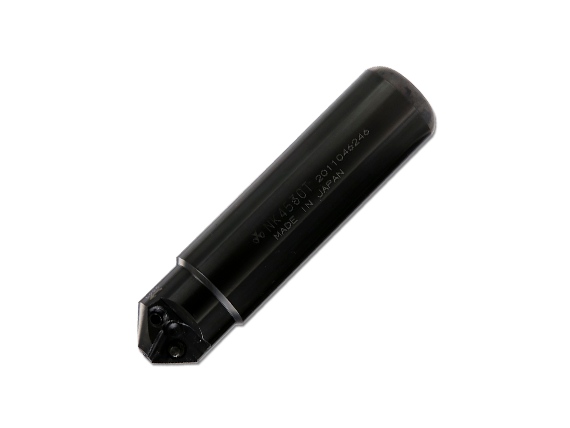
| 図 | 型番 Model. No |
刃数 | 最大切刃長 | 能力 皿面取り加工 |
寸法 Dimensions (mm) | α° | ||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φd | L | ℓs | ℓn | S | 刃長 X | 刃長 Z | ||||||
 |
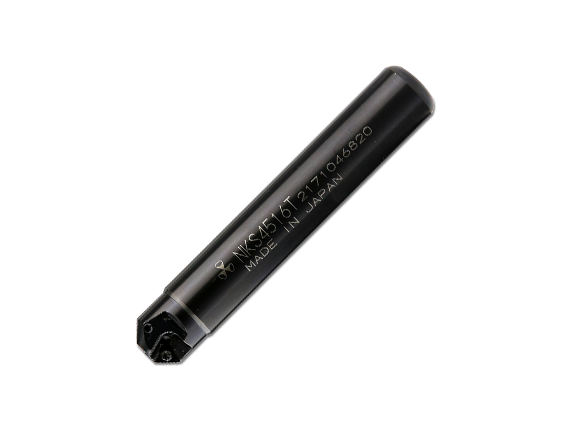
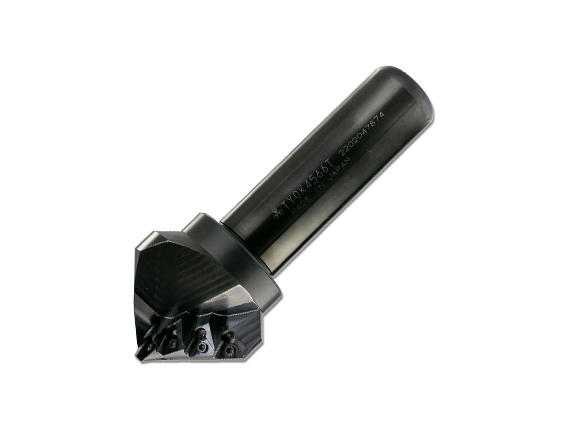
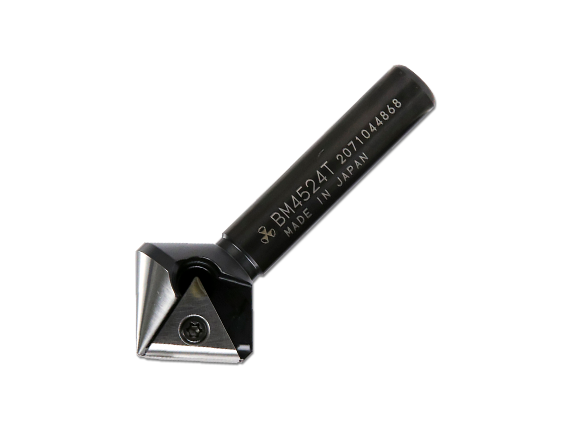
NKM3025T | 2 | 約8.9㎜ | φ9.3㎜〜φ24.7㎜ | 25.3 | 9 | 20 | 100 | 80 | 20 | 4.7 | 7.6 | 4.4 | 30° |
|
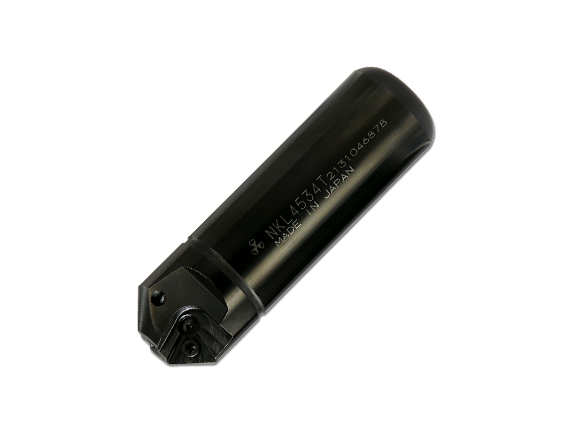
NKM4522T | 2 | 約8.9㎜ | φ9.4㎜〜φ21.9㎜ | 22.3 | 9 | 20 | 100 | 80 | 20 | 6.7 | 6.3 | 6.3 | 45° |
 |
NKM6023T | 2 | 約8.9㎜ | φ14.4㎜〜φ23.2㎜ | 23.4 | 14 | 20 | 100 | 80 | 20 | 8.2 | 4.4 | 7.6 | 60° |
※チップは標準装備しておりませんので別途ご用命下さい。
※クランプスクリュ・レンチは標準装備しております。
切削条件/推奨チップ
-

面取り加工
-

穴の面取り加工
切削条件
面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.03〜0.15 | 0.03〜0.15 | 0.03〜0.15 | − | 0.03〜0.15 | 0.03〜0.15 | 0.03〜0.15 | 0.03〜0.15 | − |
| 切削速度(m/min) | 200〜300 | 200〜300 | 200〜300 | − | 200〜300 | 200〜300 | 250〜400 | 250〜400 | − |
| 目安回転数(r.p.m.) | 3,000 | 3,000 | 3,000 | − | 3,000 | 3,000 | 5,000 | 5,000 | − |
| クーラント | あり | あり | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | TXMT110306 AC15N |
TXMT110306 AC15N |
TXMT110306 AC15N |
− | TXMT110306 AC15N |
TXMT110306 AC15N |
TXMT110306 ZA10N |
TXMT110306 ZA10N |
− |
※必要に応じご使用下さい。
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。
※穴面取り加工時は条件を1/3程度に下げて加工して下さい。
※鋳物切削時は、チップ刃先の耐久性を確保する為、エアブロー条件化での加工を推奨いたします。
チップ詳細
| 図 | 型番 | 材質型番 | 使用コーナー数 | 1ケース入数 |
|---|---|---|---|---|
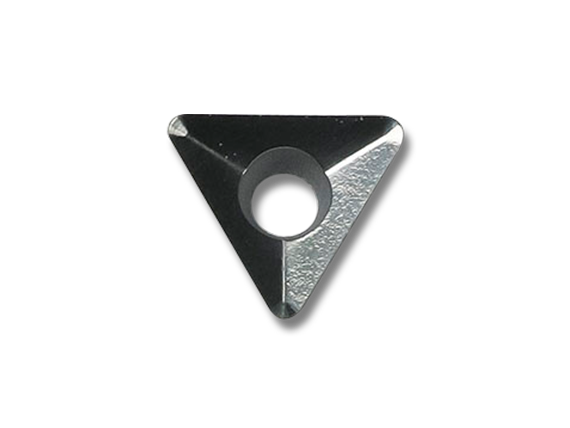 |
TXMT110306 | ZA10N | 3 | 12個 |
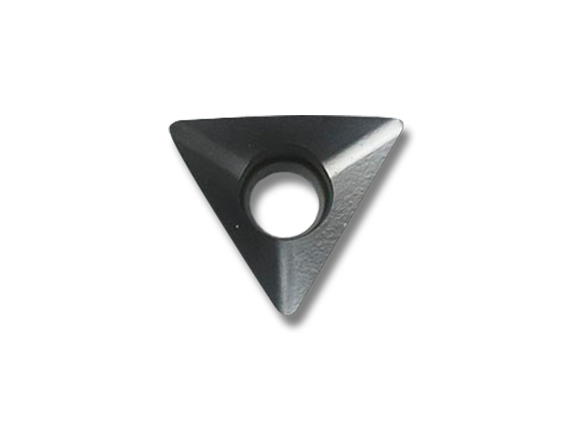 |
TXMT110306 | AC15N | 3 | 12個 |