Products 製品情報
面取りシリーズ
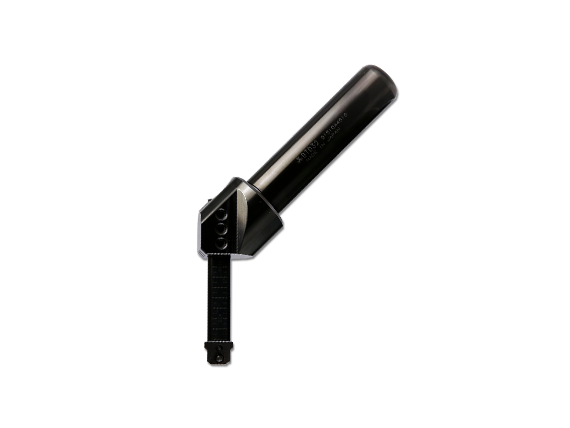
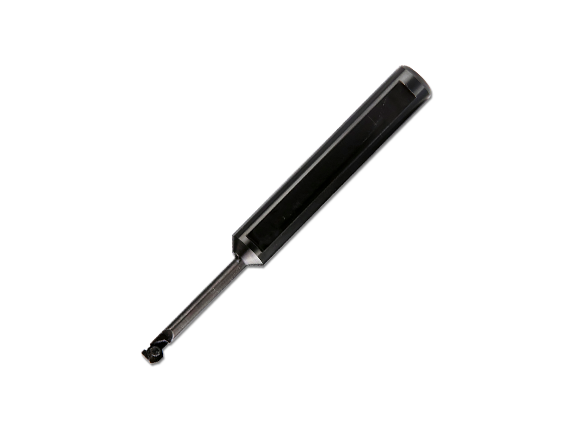
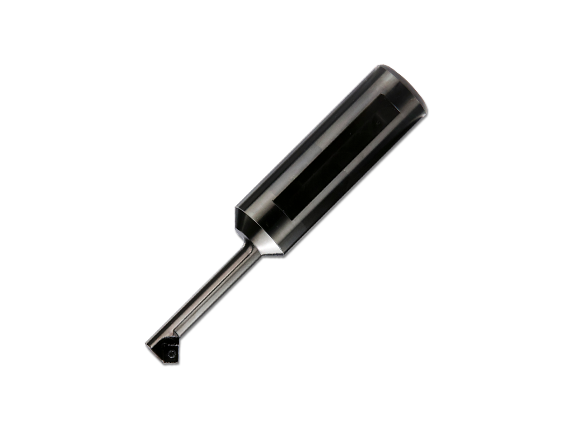
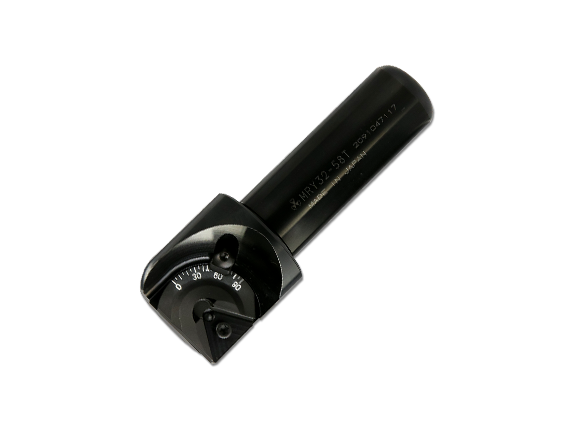
バイテンダー Baitender
バイトタイプ!
伸縮バイト式による広範囲な面取り。
穴面取り能力φ28~φ133㎜。
T32タイプチップを使用。
1枚刃
カタログダウンロード※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
仕様/動画

型番
本体
| 図 | 型番 Model. No |
刃数 | 最大切刃長 | 能力 皿面取り加工 |
寸法 Dimensions (mm) | α° | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φdn | φd | L | ℓs | ℓn | Z | S | 刃長 X | 刃長 Z | ||||||
|
BTD32-134T | 1 | 約15.1㎜ | φ28㎜〜φ133㎜ | 49.85 134.6 |
28 112.8 |
49 | 32 | 190 232.8 |
125 | 65 107.8 |
9.8 52.6 |
10.9 | 10.6 | 10.6 | 45° |
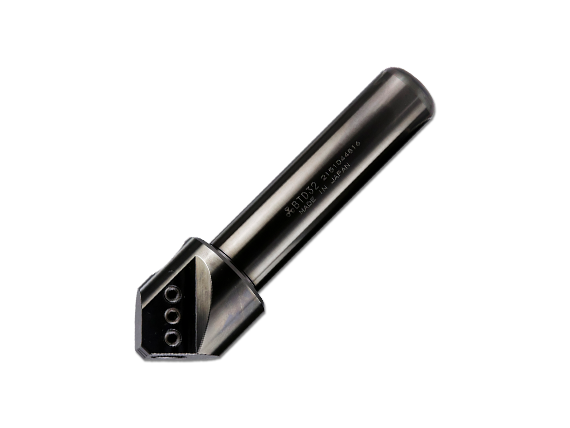 |
BTD32 | – | – | – | – | – | 49 | 32 | 180.2 | 125 | 55.2 | – | – | – | – | – |
※チップは標準装備しておりませんので別途ご用命下さい。
※ロックピン・止めネジ・レンチは標準装備しております。
オプションアーム
BTC4516T
| 図 | 型番 Model. No |
寸法 Dimensions (mm) | ||
|---|---|---|---|---|
| φD | φd | L | ||
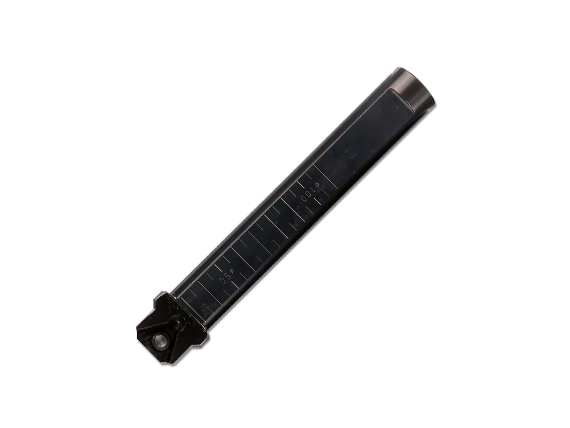 |
BTC4516T | 16 | 20 | 115 |
BTD32-134T
BTC4516T(オプション)組付時
| 刃数 | 最大切刃長 | 能力 面取り加工 |
寸法 Dimensions (mm) | α° | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φdn | φd | L | ℓs | ℓn | Z | S | 刃長 X | 刃長 Z | ||||
| 1 | 約15.1㎜ | φ28㎜〜φ133㎜ | 49.85 134.6 |
28 112.8 |
49 | 32 | 190 232.8 |
125 | 65 107.8 |
9.8 52.6 |
10.9 | 10.6 | 10.6 | 45° |

BTC3016T
| 図 | 型番 Model. No |
寸法 Dimensions (mm) | ||
|---|---|---|---|---|
| φD | φd | L | ||
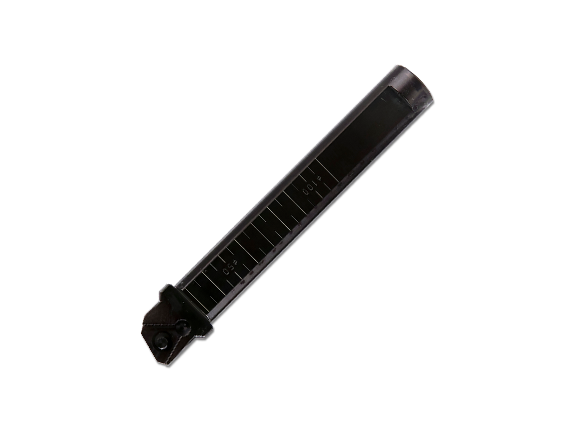 |
BTC3016T | 16 | 20 | 119 |
BTC3016T(オプション)組付時
| 刃数 | 最大切刃長 | 能力 面取り加工 |
寸法 Dimensions (mm) | α° | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φdn | φd | L | ℓs | ℓn | Z | S | 刃長 X | 刃長 Z | ||||
| 1 | 約15.1㎜ | φ28㎜〜φ138㎜ | 54.82 139.6 |
28 112.8 |
49 | 32 | 190 232.4 |
125 | 65 107.4 |
9.8 52.6 |
7.7 | 13.0 | 7.5 | 30° |

BTC6016T
| 図 | 型番 Model. No |
寸法 Dimensions (mm) | ||
|---|---|---|---|---|
| φD | φd | L | ||
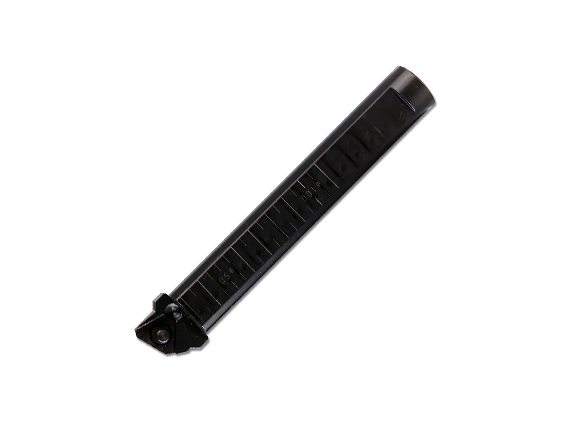 |
BTC6016T | 16 | 20 | 115 |
BTC6016T(オプション)組付時
| 刃数 | 最大切刃長 | 能力 面取り加工 |
寸法 Dimensions (mm) | α° | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φdn | φd | L | ℓs | ℓn | Z | S | 刃長 X | 刃長 Z | ||||
| 1 | 約15.1㎜ | φ28㎜〜φ126㎜ | 43.37 128.2 |
28 112.8 |
49 | 32 | 190 232.5 |
125 | 65 107.5 |
9.8 52.5 |
13.3 | 7.5 | 13.0 | 60° |

BTC3R16T
| 図 | 型番 Model. No |
寸法 Dimensions (mm) | ||
|---|---|---|---|---|
| φD | φd | L | ||
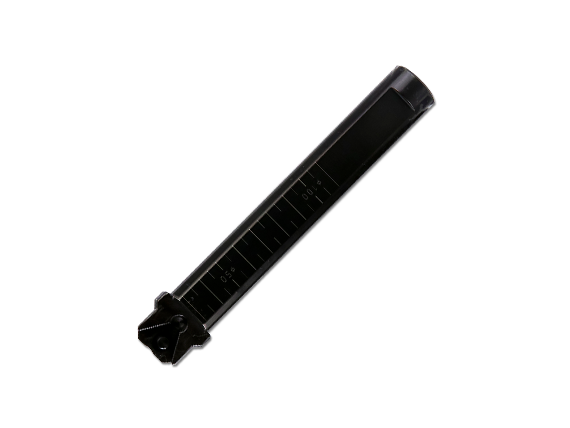 |
BTC3R16T | 16 | 20 | 115 |
BTC3R16T(オプション)組付時
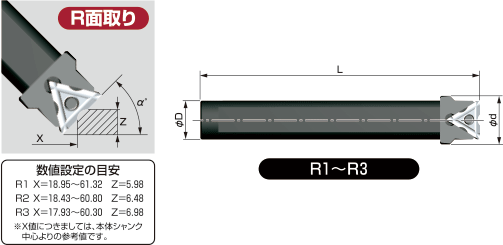
| 刃数 | 最大切刃長 | 能力 R面取り加工 |
寸法 Dimensions (mm) | α° | ||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φdn | φd | L | ℓs | ℓn | Z | S | ||||
| 1 | – | R1〜R3 | 49.9 134.6 |
28 112.8 |
49 | 32 | 190 232.4 |
125 | 65 107.4 |
9.8 52.6 |
10.9 | 45° |
BTCBC16T
| 図 | 型番 Model. No |
寸法 Dimensions (mm) | ||
|---|---|---|---|---|
| φD | φd | L | ||
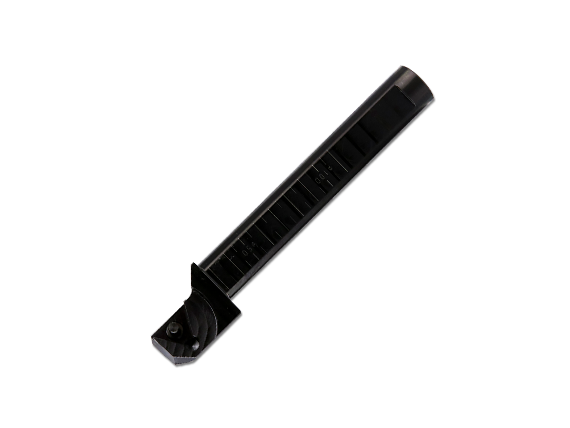 |
BTCBC16T | 16 | 24 | 126 |
BTCBC16T(オプション)組付時
| 刃数 | 最大切刃長 | 能力 外面取り加工 |
寸法 Dimensions (mm) | α° | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φDℓ | φdn | φd | L | ℓs | ℓn | Z | H | S | ||||
| 1 | 約15.1㎜ | φ28㎜〜φ133㎜ | 50.6 134.7 |
28 112.8 |
71.5 155.2 |
49 | 32 | 194 236.5 |
125 | 69 111.5 |
13.9 56.4 |
(12.9) | 10.9 | -45° |

BTCBO16T
| 図 | 型番 Model. No |
寸法 Dimensions (mm) | ||
|---|---|---|---|---|
| φD | φd | L | ||
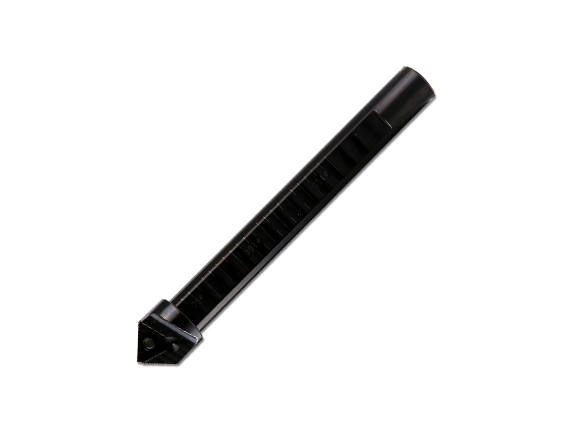 |
BTCBO16T | 16 | 22.3 | 149 |
BTCBO16T(オプション)組付時
| 刃数 | 最大切刃長 | 能力 ボーリング加工 |
寸法 Dimensions (mm) | α° | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φdn | φd | L | ℓs | ℓn | Z | ||||
| 1 | 約15.1㎜ | φ50㎜〜φ150㎜ | 50 150 |
19.1 118.6 |
49 | 32 | 190 240 |
125 | 65 115 |
9.8 59.8 |
0° |

※チップは標準装備しておりませんので別途ご用命下さい。
※ロックピンは標準装備しております。
加工径に対する最大加工深さ
| 加工径(㎜) | φ50 | φ60 | φ70 | φ80 | φ90 | φ100 | φ110 | φ120 |
|---|---|---|---|---|---|---|---|---|
| 深 さ(㎜) | 38.6 | 48.6 | 58.6 | 68.6 | 78.6 | 88.6 | 98.6 | − |
切削条件/推奨チップ
-
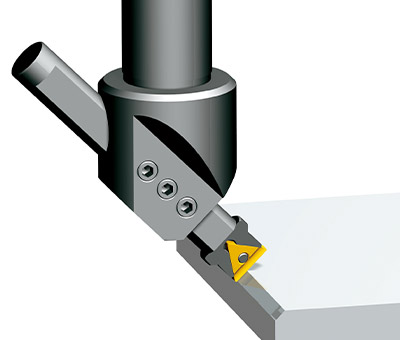
面取り加工
-
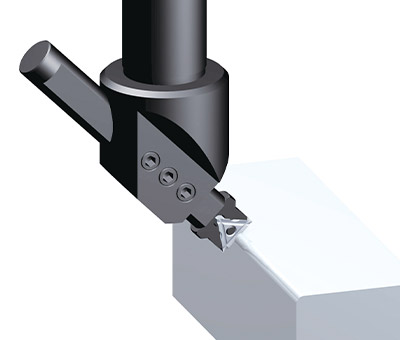
R面取り加工
-
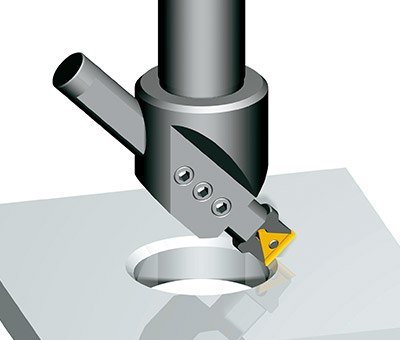
穴の面取り加工
-

外面取り加工
切削条件
面取り加工 (T32MOR)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.2 | − | 0.08〜0.2 | 0.08〜0.2 | − | − | − |
| 切削速度(m/min) | 200〜250 | 200〜250 | 200〜250 | − | 100〜200 | 200〜250 | − | − | − |
| 目安回転数(r.p.m.) | 800 | 800 | 800 | − | 600 | 800 | − | − | − |
| クーラント | なし | なし | あり | − | あり | なし | − | − | − |
| 第一推奨チップ | T32MOR NK2001 |
T32MOR NK2001 |
T32MOR AC16N |
− | T32MOR AC16N |
T32MOR AC16N |
− | − | − |
面取り加工 (TT32GUR・TT32GURF)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.2 | − | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.3 | 0.08〜0.3 | 0.08〜0.2 |
| 切削速度(m/min) | 200〜250 | 200〜250 | 200〜250 | − | 100〜200 | 200〜250 | 250〜800 | 250〜800 | 150〜200 |
| 目安回転数(r.p.m.) | 800 | 800 | 800 | − | 600 | 800 | 2,000 | 2,000 | 800 |
| クーラント | なし | なし | なし | − | あり | なし | あり | あり | あり |
| 第一推奨チップ | TT32GUR NK2001 |
TT32GUR NK2001 |
TT32GUR AC15N |
− | TT32GUR AC15N |
TT32GUR AC15N |
TT32GUR NK1010 |
TT32GUR NK1010 |
TT32GUR TC16N |
面取り加工 (TNEA160304)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | − | − | − | 0.08〜0.2 | − | − | − | − | − |
| 切削速度(m/min) | − | − | − | 150〜200 | − | − | − | − | − |
| 目安回転数(r.p.m.) | − | − | − | 600 | − | − | − | − | − |
| クーラント | − | − | − | あり | − | − | − | − | − |
| 第一推奨チップ | − | − | − | TNEA16304 TC16N |
− | − | − | − | − |
R面取り加工 (T32GSR)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.2 | − | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.3 | 0.08〜0.3 | − |
| 切削速度(m/min) | 150〜200 | 150〜200 | 150〜200 | − | 120〜180 | 150〜200 | 200〜800 | 200〜800 | − |
| 目安回転数(r.p.m.) | 800 | 800 | 800 | − | 600 | 800 | 2,000 | 2,000 | − |
| クーラント | あり | あり | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | T32GSR-○R NK2020 |
T32GSR-○R NK2020 |
T32GSR-○R NK2020 |
− | T32GSR-○R NK2020 |
T32GSR-○R NK2020 |
T32GSR-○R NK2020 |
T32GSR-○R NK2020 |
− |
ボーリング加工 (T32MOR)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.05〜0.15 | 0.05〜0.15 | 0.05〜0.15 | − | 0.05〜0.1 | 0.05〜0.15 | − | − | − |
| 切削速度(m/min) | 100〜200 | 100〜200 | 100〜200 | − | 100〜200 | 100〜200 | − | − | − |
| 目安回転数(r.p.m.) | 600 | 600 | 500 | − | 500 | 600 | − | − | − |
| クーラント | あり | あり | あり | − | あり | なし | − | − | − |
| 第一推奨チップ | T32MOR NK2001 |
T32MOR NK2001 |
T32MOR AC16N |
− | T32MOR AC16N |
T32MOR AC16N |
− | − | − |
ボーリング加工 (TT32GUR)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.05〜0.15 | 0.05〜0.15 | 0.05〜0.15 | − | 0.05〜0.1 | 0.05〜0.15 | 0.08〜0.2 | 0.08〜0.2 | − |
| 切削速度(m/min) | 100〜200 | 100〜200 | 200〜250 | − | 100〜200 | 200〜250 | 250〜800 | 250〜800 | − |
| 目安回転数(r.p.m.) | 600 | 600 | 600 | − | 500 | 600 | 1,500 | 1,500 | − |
| クーラント | あり | あり | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | TT32GUR NK2001 |
TT32GUR NK2001 |
TT32GUR AC15N |
− | TT32GUR AC15N |
TT32GUR AC15N |
TT32GUR NK1010 |
TT32GUR NK1010 |
− |
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。面取り量が大きい時はなるべく条件を下げて加工して下さい。
※穴面取り加工時は条件を1/3程度に下げて加工して下さい。
※加工径φ90設定時の目安回転数です。
加工実例

チップ詳細
| 図 | 型番 | 材質型番 | 使用コーナー数 | 1ケース入数 |
|---|---|---|---|---|
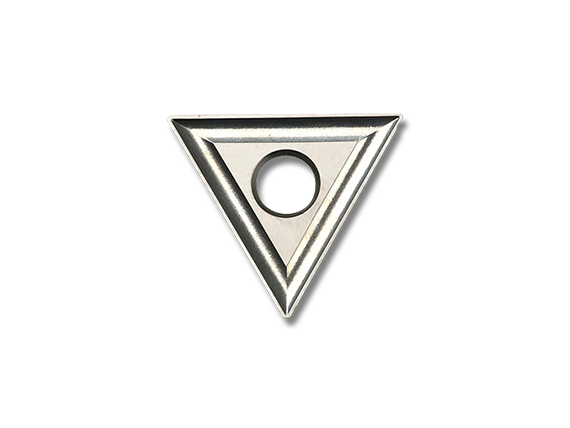 |
T32MOR | NK2001 | 6 | 12個 |
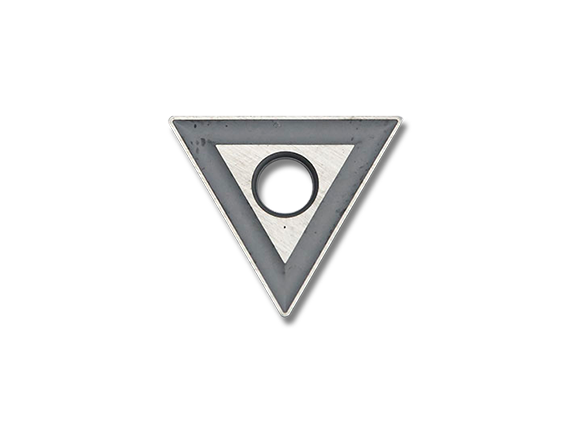 |
T32MOR | NK1010 | 6 | 12個 |
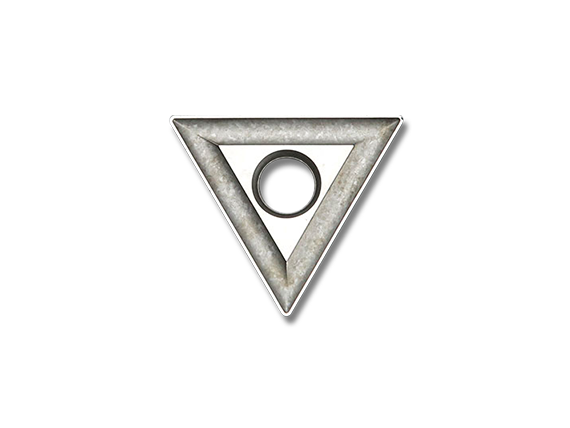 |
T32MOR | NK2020 | 6 | 12個 |
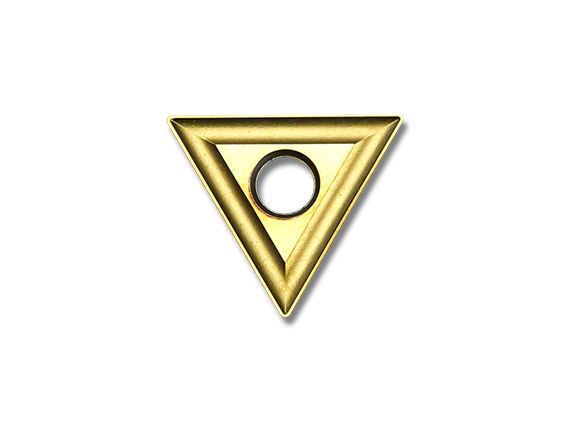 |
T32MOR | NK3030 | 6 | 12個 |
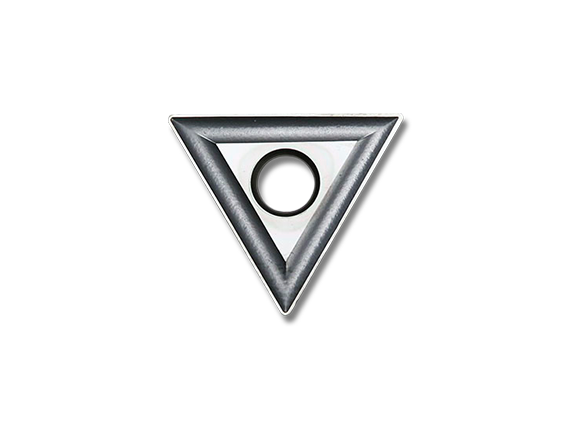 |
T32MOR | AC16N | 6 | 12個 |
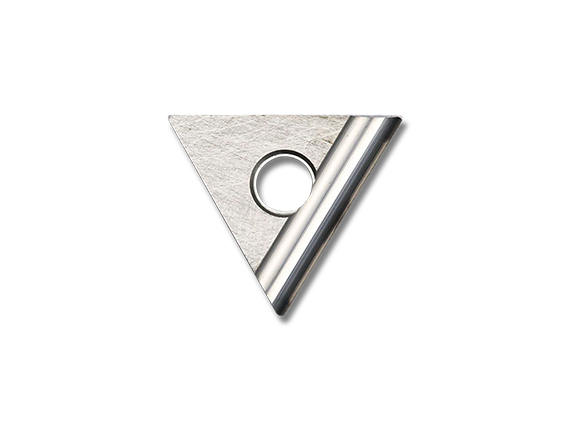 |
TT32GUR | NK2001 | 2 | 12個 |
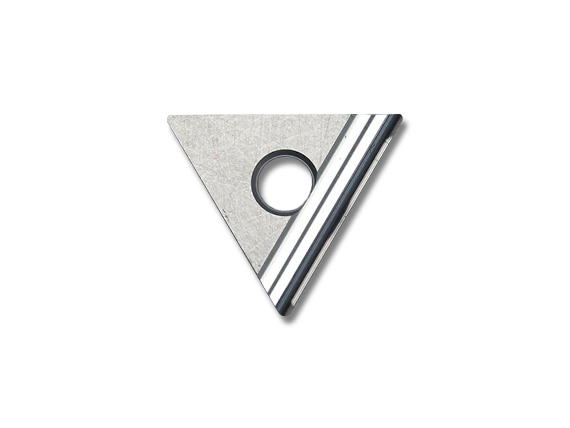 |
TT32GUR | NK1010 | 2 | 12個 |
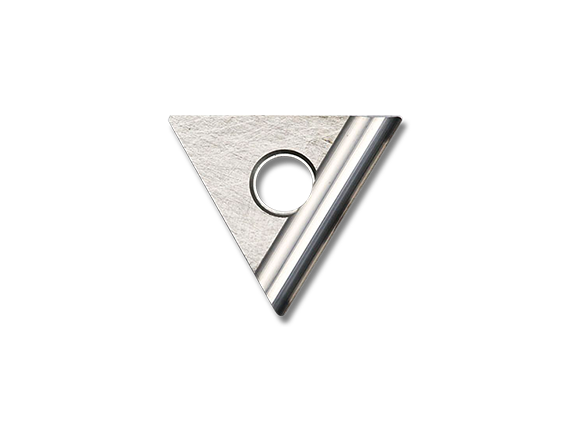 |
TT32GUR | NK2020 | 2 | 12個 |
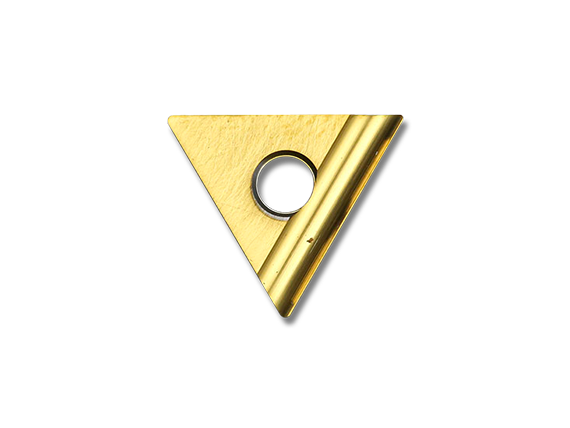 |
TT32GUR | NK3030 | 2 | 12個 |
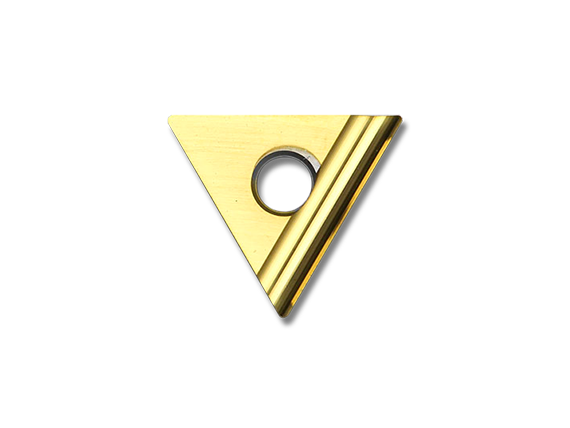 |
TT32GUR | NK5050 | 2 | 12個 |
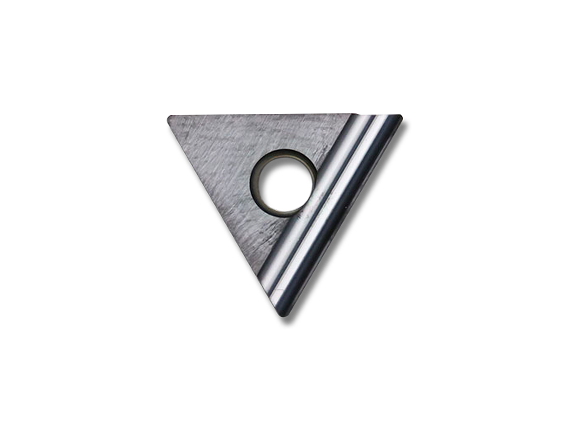 |
TT32GUR | NK8080 | 2 | 12個 |
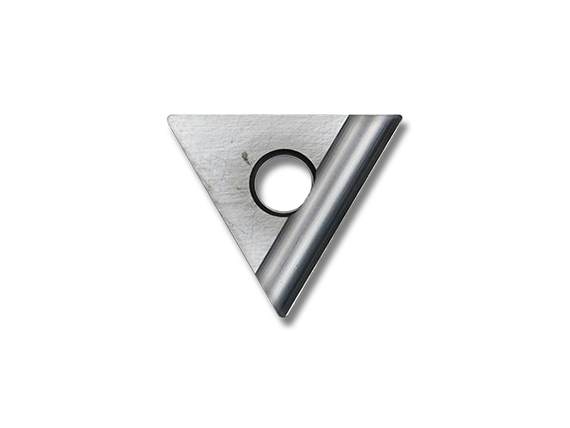 |
TT32GUR | AC15N | 2 | 12個 |
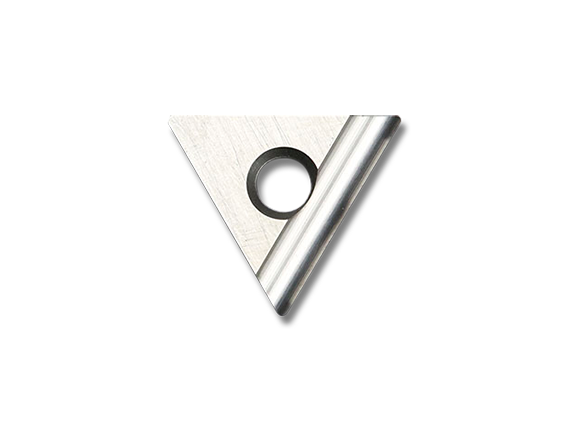 |
TT32GUR | HSS | 2 | 12個 |
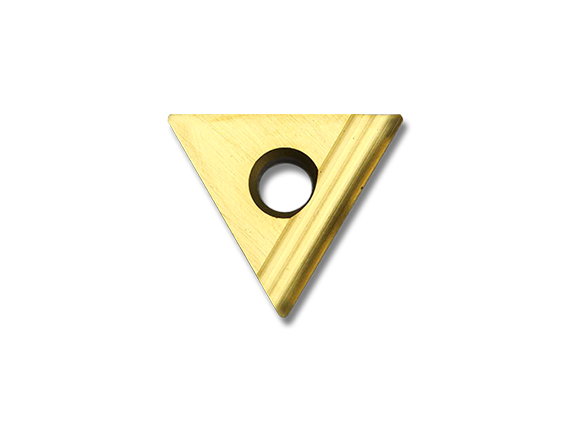 |
TT32GUR | HSS TiN | 2 | 12個 |
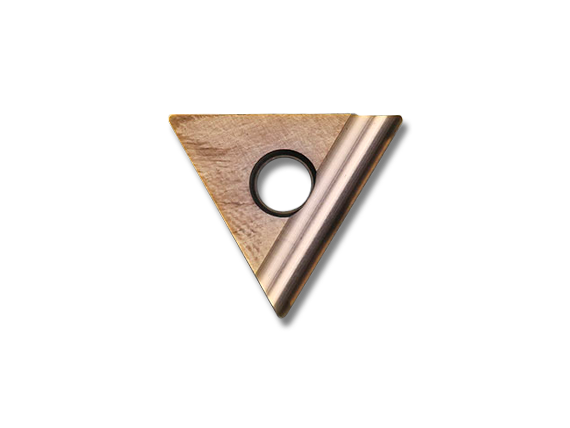 |
TT32GURF | TC16N | 2 | 12個 |
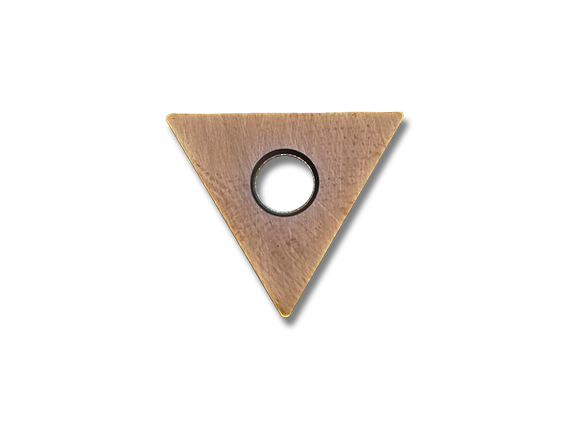 |
TNEA160304 | TC16N | 6 | 12個 |
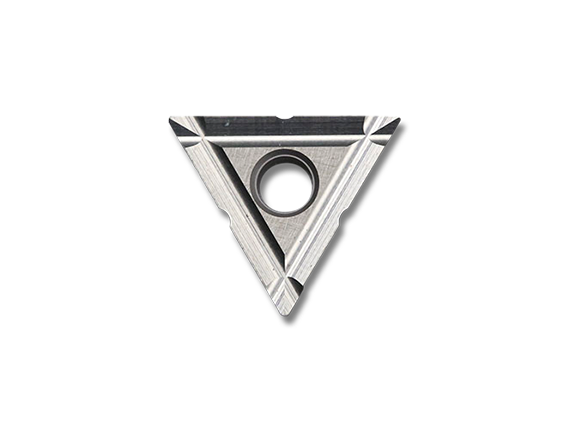 |
T32GSR-1R | NK2020 | 3 | 3個 |
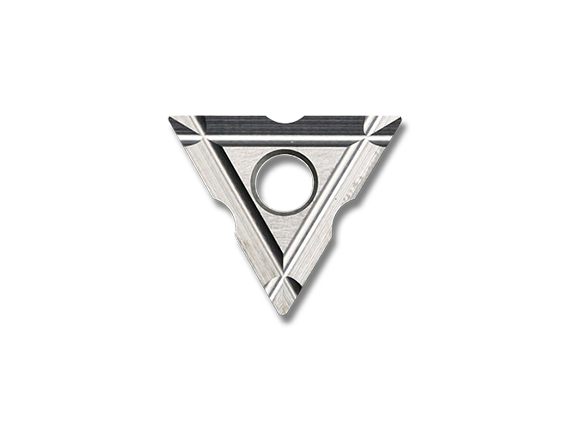 |
T32GSR-2R | NK2020 | 3 | 3個 |
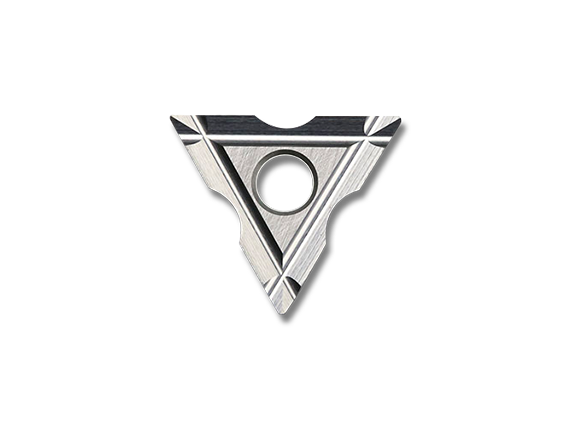 |
T32GSR-3R | NK2020 | 3 | 3個 |
チップ取付けの際、偏心ロック方式の為、逆ジメによる精度不良、チップ破損につながる事があります。
チップ交換の際、必ず逆ジメがないか確認して下さい。