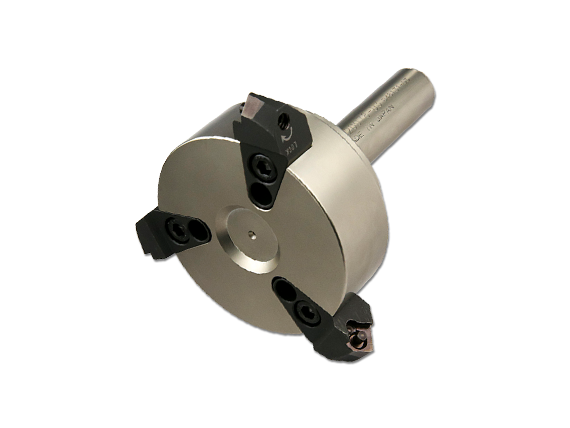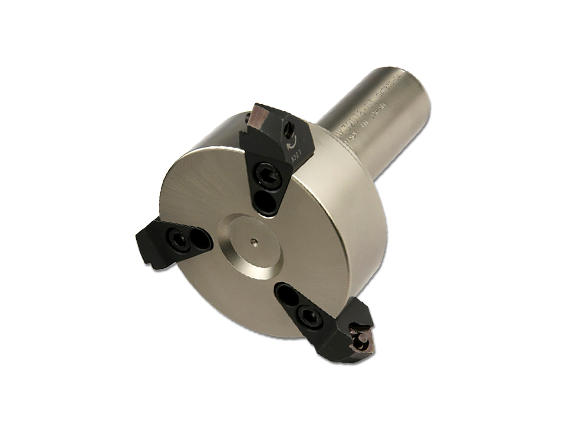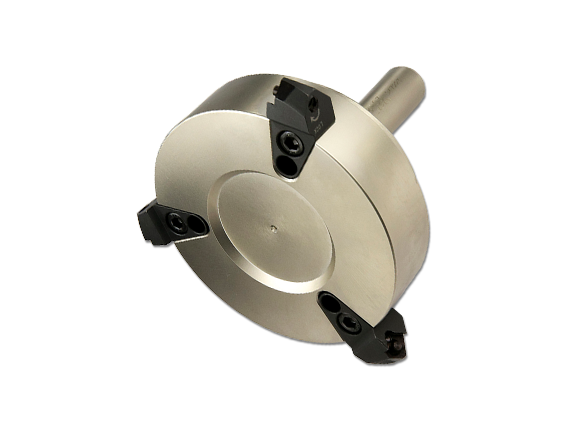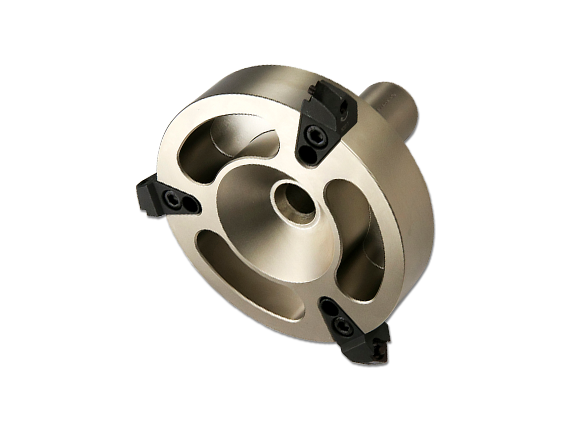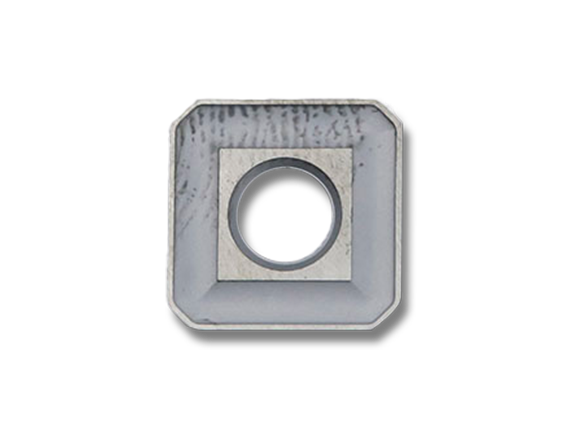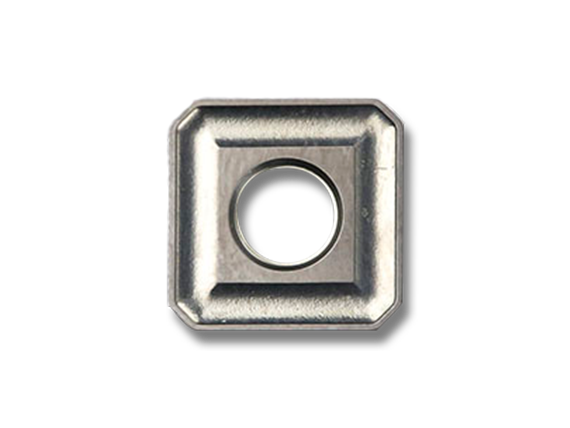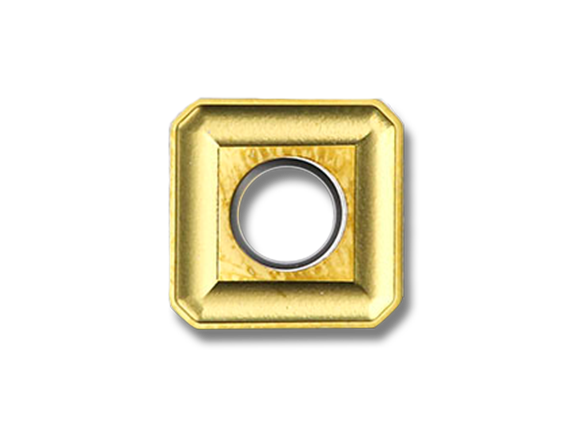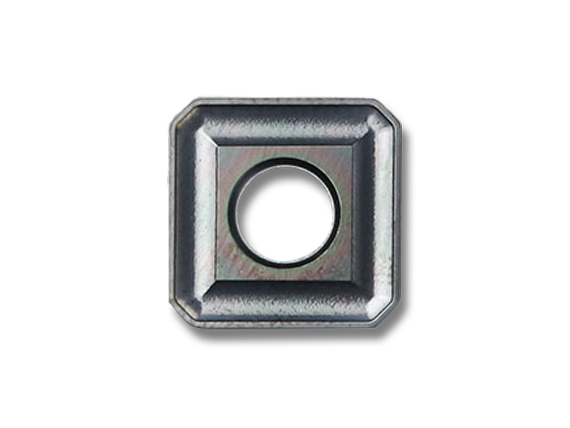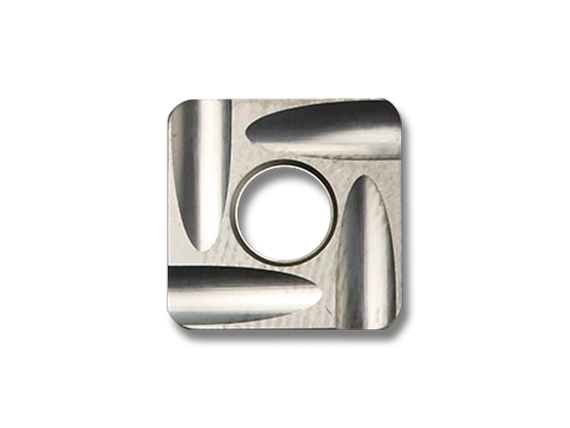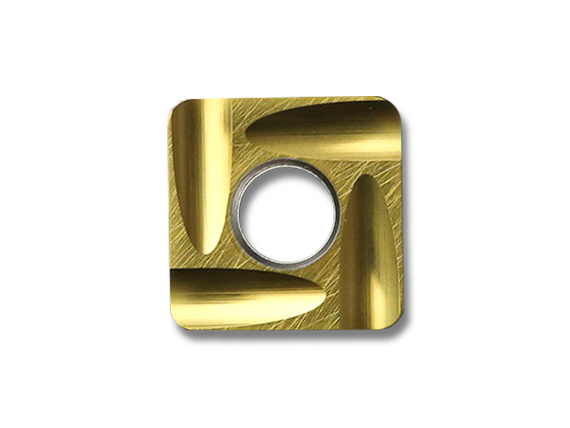
Products 製品情報
製品
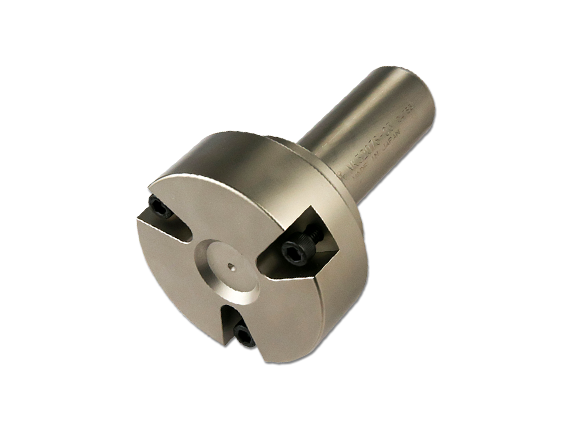
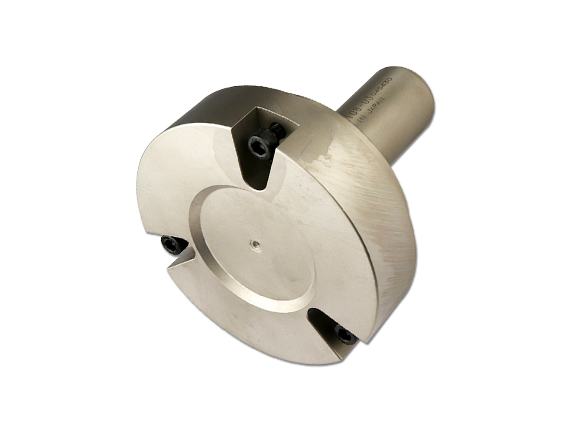
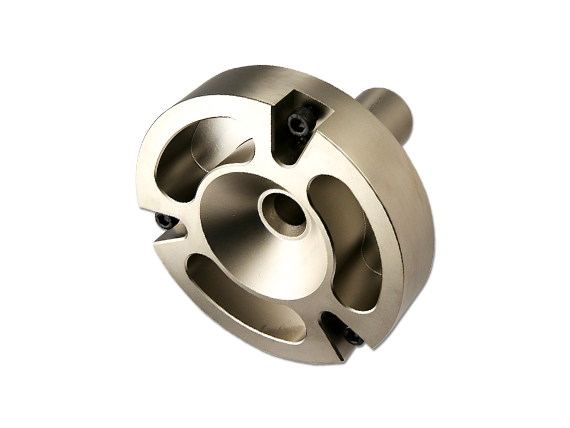
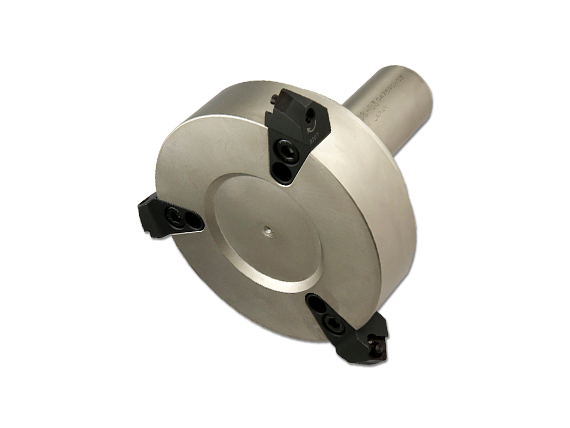
NKN32-130S-03
カタログダウンロード
※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
| 刃数 | 3 |
| 能力 (フェイス加工) | φ130㎜ |
| 重量(g) | 3,055 |
| α° | 45° |

● 寸法(㎜)
| φD | 130 |
| φD1 | 142 |
| φDb | 108 |
| φd | 32 |
| L | 123.5 |
| ℓs | 80 |
| ℓn | 43.5 |
| ℓb | 120 |
| S | 5.0 |
※チップは標準装備しておりませんので別途ご用命下さい。
※クランプスクリュ・ロックピン・キャップボルト・レンチは標準装備しております。
(CAD・取説はこちらから)
切削条件/推奨チップ
-
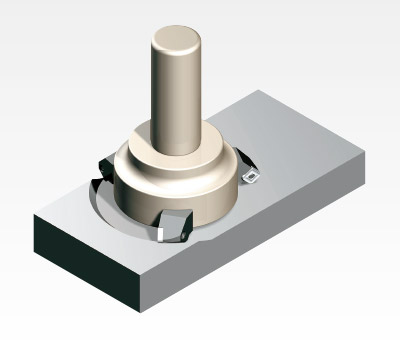
フェイス加工
切削条件
【NSタイプ】
S32MOZ使用時
| 材質型番 | NK2001 | NK2050 | AB01F | NK1010 | NK2020 | NK3030 | AC15T | |
|---|---|---|---|---|---|---|---|---|
| 被削材質 | 刃当り送り(㎜/刃) | 切削速度(m/分) | ||||||
| 一般鋼 系 SS等 |
0.1〜0.3 | 200〜250 | 200〜250 | – | 200〜250 | 150〜200 | 150〜250 | – |
| 合金鋼 系 SKD/SCM等 |
0.1〜0.3 | 200〜250 | 200〜250 | – | 200〜250 | 150〜200 | 150〜250 | – |
| ステンレス鋼 系 SUS等 |
0.1〜0.25 | – | – | – | – | 120〜180 | 150〜200 | 150 |
| アルミ、樹脂 真鍮 系 |
– | – | – | – | – | – | – | – |
| 鋳銅 系 FC/FCD等 |
0.1〜0.3 | 200〜250 ※FCD切削時 |
– | 200〜250 ※FCD切削時 |
150〜200 | – | – | – |
※チップノーズにチャンファーを作っている為、1刃当り送りスピードを上げても良好な面が得られます。
S32GUR使用時
| 材質型番 | NK2001 | NK1010 | NK2020 | NK3030 | NK5050 | NK6060 | NK8080 | DIA | |
|---|---|---|---|---|---|---|---|---|---|
| 被削材質 | 刃当り送り(㎜/刃) | 切削速度(m/分) | |||||||
| 一般鋼 系 SS等 |
0.08〜0.2 | 200〜250 | – | 150〜200 | – | – | – | – | – |
| 合金鋼 系 SKD/SCM等 |
0.08〜0.2 | 200〜250 | – | 150〜200 | – | – | – | – | – |
| ステンレス鋼 系 SUS等 |
0.08〜0.2 | – | – | 120〜180 | 150〜200 | – | 150〜250 | 150〜250 ※SUS316切削時 |
– |
| アルミ、樹脂 真鍮 系 |
0.08〜0.3 | – | 250〜800 | – | – | 200〜800 | – | 200〜800 | 500〜2,000 |
| 鋳銅 系 FC/FCD等 |
0.08〜0.2 | 200〜250 ※FCD切削時 |
100〜150 | – | – | – | – | – | – |
※チップに施されているブレーカにより切れ味が良く、チップノーズがRになっているので、切削抵抗が少ない。
また、薄物などのビビり、ひずみの発生しやすいワークに適しています。
【PSタイプ】
S3H3MNZ使用時
| 材質型番 | NK2001 | NK2020 | AC15D | |
|---|---|---|---|---|
| 被削材質 | 刃当り送り(㎜/刃) | 切削速度(m/分) | ||
| 一般鋼 系 SS等 |
0.08〜0.2 | 200〜250 | 150〜200 | – |
| 合金鋼 系 SKD/SCM等 |
0.08〜0.2 | 200〜250 | 150〜200 | – |
| ステンレス鋼 系 SUS等 |
0.1 | – | – | 150 |
| アルミ、樹脂 真鍮 系 |
0.1〜0.2 | – | – | – |
| 鋳銅 系 FC/FCD等 |
– | – | – | – |
※チップノーズにチャンファーを作っている為、1刃当り送りスピードを上げても良好な面が得られます。
S3H3GNZ使用時
| 材質型番 | NK1010 | NK9090 | |
|---|---|---|---|
| 被削材質 | 刃当り送り(㎜/刃) | 切削速度(m/分) | |
| 一般鋼 系 SS等 |
0.08〜0.2 | – | – |
| 合金鋼 系 SKD/SCM等 |
0.08〜0.2 | – | – |
| ステンレス鋼 系 SUS等 |
0.1 | – | – |
| アルミ、樹脂 真鍮 系 |
0.1〜0.2 | 500〜1,000 | 500〜1,000 |
| 鋳銅 系 FC/FCD等 |
– | – | – |
※チップノーズにチャンファーを作っている為、1刃当り送りスピードを上げても良好な面が得られます。
加工実例