Products 製品情報
センターリング・面取りシリーズ
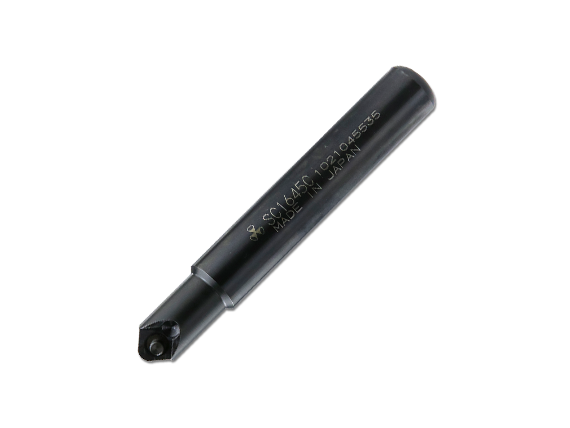
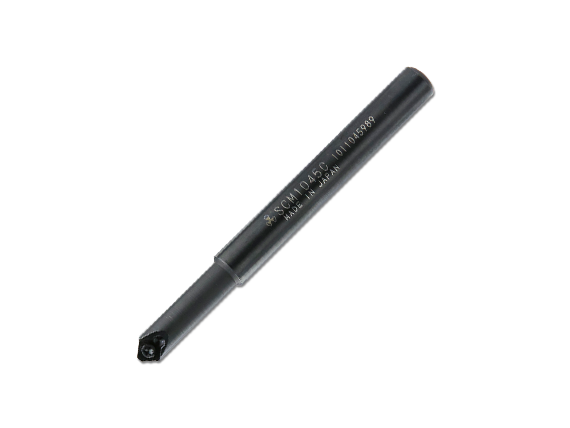
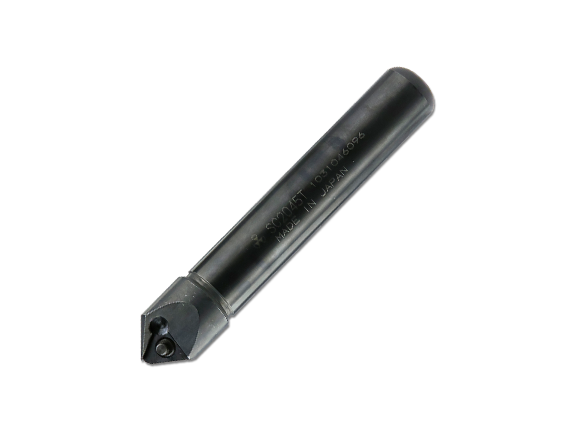
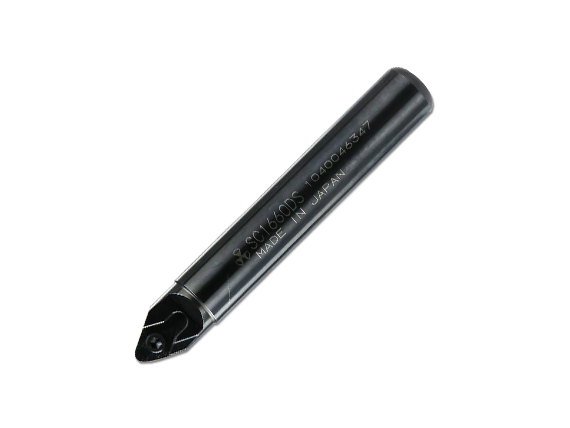
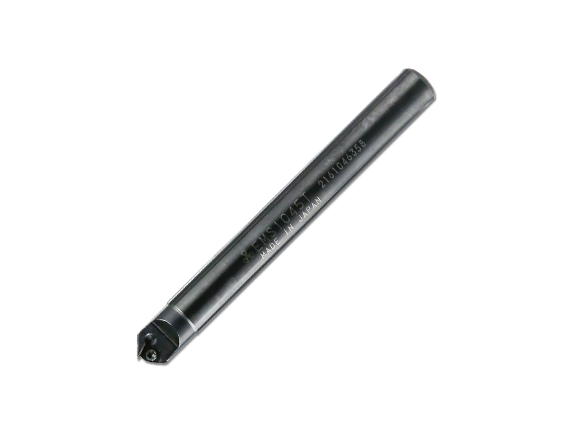
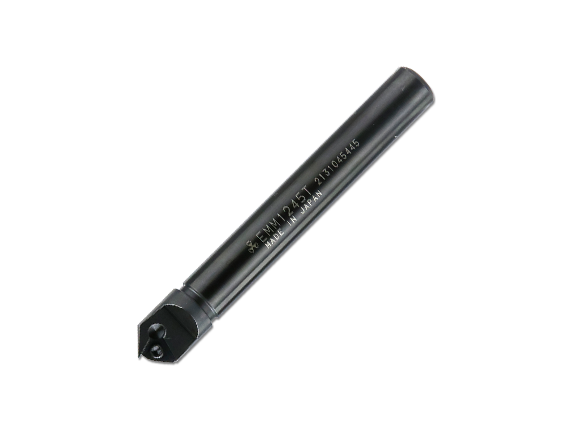
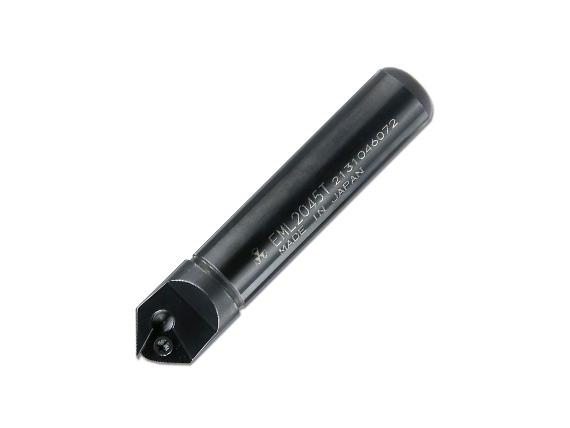
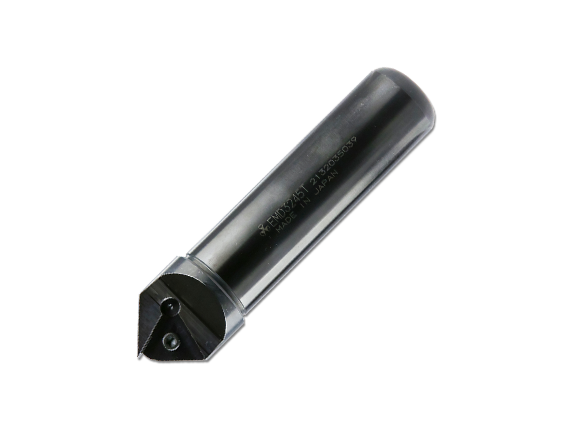
モミメン Momimen
これ1本で!
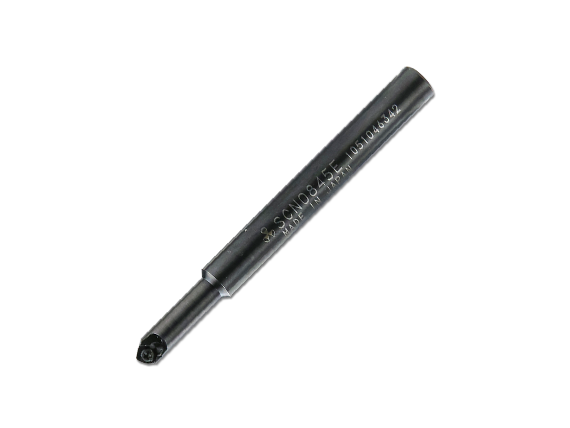
モミツケ・C面取りができ、ツールチェンジATCのツール本数が省け生産性アップ。
専用チップは独自の形状で、振動と破損の危険を解消。
1枚刃
カタログダウンロード※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
仕様/動画
動画
型番
本体
| 図 | 型番 Model. No |
刃数 | 最大切刃長 | 能力 皿面取り加工 |
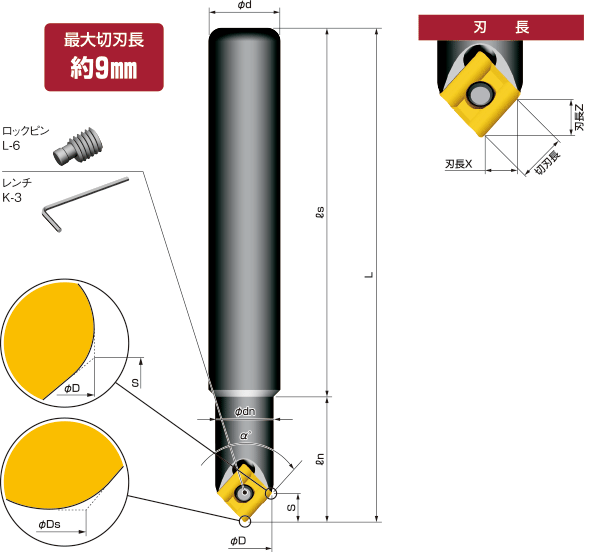
寸法 Dimensions (mm) | α° | |||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| φD | φDs | φd | φdn | L | ℓs | ℓn | S | 刃長 X | 刃長 Z | ||||||
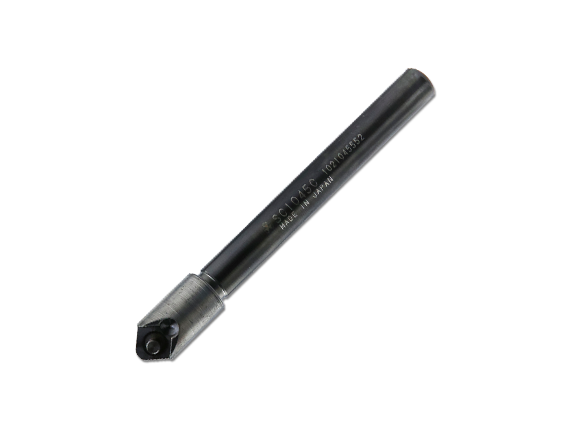 |
SC1045C | 1 | 約9㎜ | φ2.0㎜〜φ12.5 ㎜ |
13.5 | 1.00 | 10 | 13 | 110 | 82 | 28 | 6.3 | 5.6 | 5.6 | 90° |
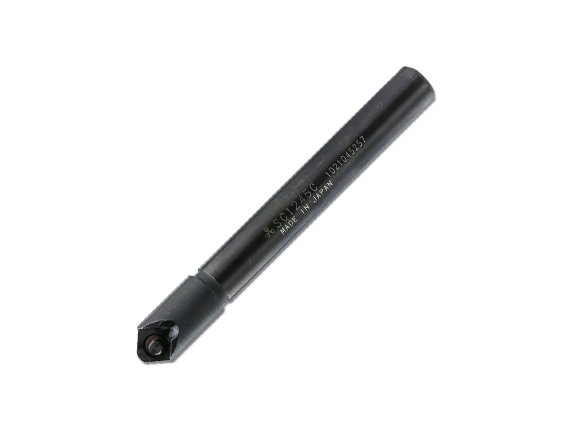 |
SC1245C | 1 | 約9㎜ | φ2.0㎜〜φ12.5㎜ | 13.5 | 1.00 | 12 | 13 | 110 | 82 | 28 | 6.3 | 5.6 | 5.6 | 90° |
|
SC1645C | 1 | 約9㎜ | φ2.0㎜〜φ12.5㎜ | 13.5 | 1.00 | 16 | 13 | 110 | 82 | 28 | 6.3 | 5.6 | 5.6 | 90° |
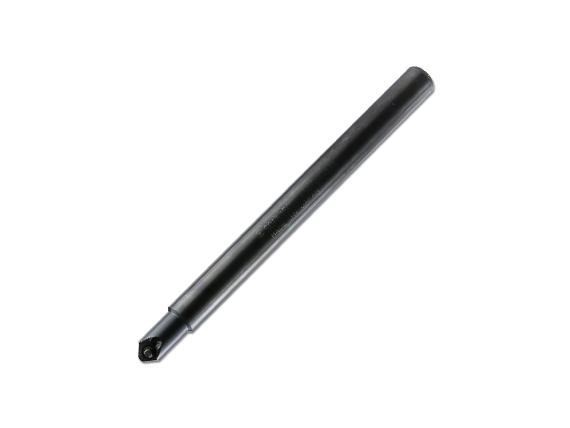 |
SC1645CL | 1 | 約9㎜ | φ2.0㎜〜φ12.5㎜ | 13.5 | 1.00 | 16 | 13 | 200 | 172 | 28 | 6.3 | 5.6 | 5.6 | 90° |
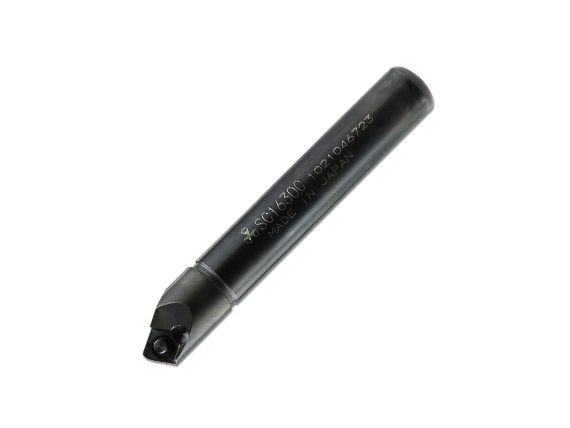 |
SC1630C | 1 | 約9㎜ | φ2.0㎜〜φ15.0㎜ | 16.2 | 1.00 | 16 | 16.5 | 110 | 82 | 28 | 4.6 | 6.7 | 4.0 | 118° |
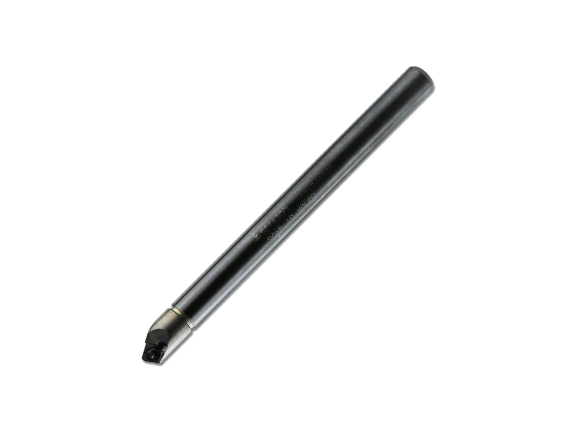 |
SC1630CL | 1 | 約9㎜ | φ2.0㎜〜φ15.0㎜ | 16.2 | 1.00 | 16 | 16.5 | 200 | 172 | 28 | 4.6 | 6.7 | 4.0 | 118° |
※チップは標準装備しておりませんので別途ご用命下さい。
※ロックピン・レンチは標準装備しております。
切削条件/推奨チップ
-
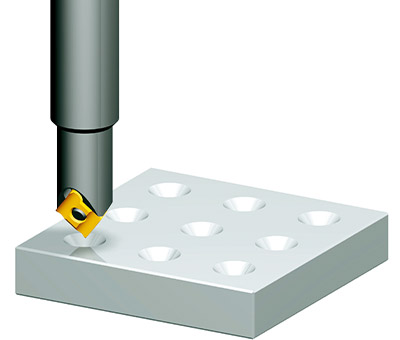
センターリング加工
-
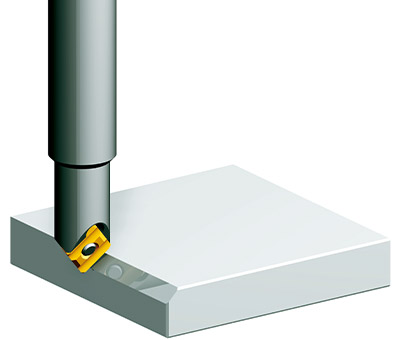
面取り加工
切削条件
センターリング加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.05〜0.1 | 0.05〜0.1 | 0.05〜0.1 | − | 0.05〜0.1 | 0.05〜0.1 | 0.1〜0.2 | 0.1〜0.2 | − |
| 切削速度(m/min) | 80〜120 | 80〜120 | 80〜120 | − | 80〜120 | 80〜120 | 80〜120 | 80〜120 | − |
| 目安回転数(r.p.m.) | 2,000 | 2,000 | 2,000 | − | 2,000 | 3,000 | 4,000 | 4,000 | − |
| クーラント | あり | あり | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | C32GUX AC15D | C32GUX AC15D | C32GUX AC15D | − | C32GUX AC15D | C32GUX AC15D | C32GUX NK1010 | C32GUX NK1010 | − |
※ボール盤では、ご使用になれません。
面取り・皿面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.07〜0.1 | 0.07〜0.1 | 0.05〜0.1 | − | 0.05〜0.1 | 0.07〜0.12 | 0.1〜0.15 | 0.1〜0.15 | − |
| 切削速度(m/min) | 60〜100 | 60〜100 | 60〜100 | − | 60〜100 | 60〜100 | 60〜100 | 60〜100 | − |
| 目安回転数(r.p.m.) | 4,000 | 4,000 | 4,000 | − | 4,000 | 4,000 | 4,000 | 4,000 | − |
| クーラント | あり | あり | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | C32GUX NK2001 | C32GUX NK2001 | C32GUX AC15D | − | C32GUX AC15D | C32GUX NK2001 | C32GUX NK1010 | C32GUX NK1010 | − |
※Z軸操作のみの穴面取り加工はセンターリング加工条件を適用下さい。
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。面取り量が大きい時はなるべく条件を下げて加工して下さい。
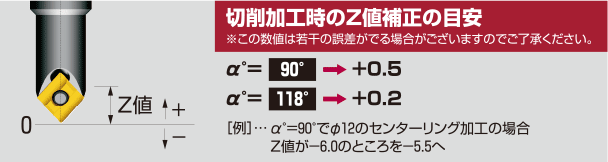
加工実例

チップ詳細
| 図 | 型番 | 材質型番 | 使用コーナー数 | 1ケース入数 |
|---|---|---|---|---|
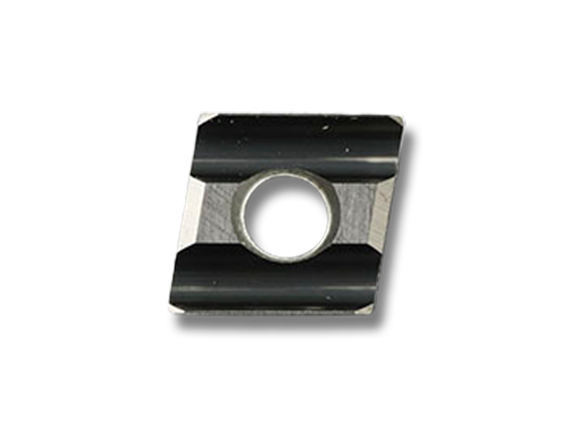 |
C32GUX | NK2001 | 2 | 12個 |
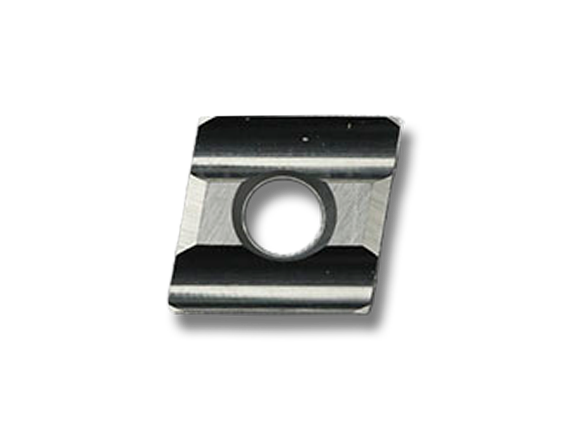 |
C32GUX | NK1010 | 2 | 12個 |
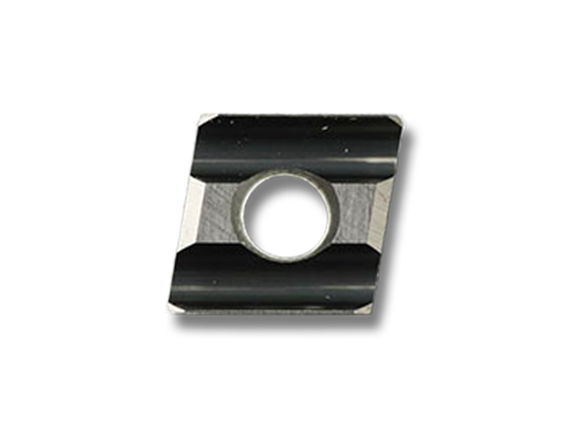 |
C32GUX | NK2020 | 2 | 12個 |
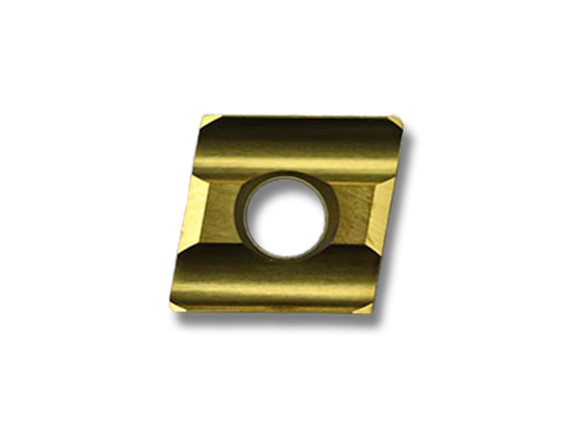 |
C32GUX | NK3030 | 2 | 12個 |
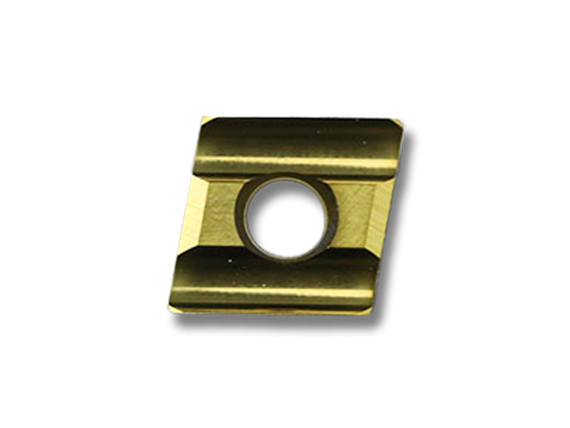 |
C32GUX | NK5050 | 2 | 12個 |
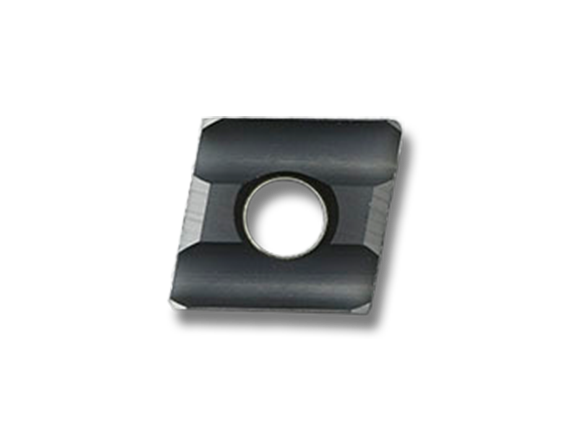 |
C32GUX | AC15D | 2 | 12個 |
 |
C32GUX | AC25D | 2 | 12個 |
 |
C32GUX | HSS | 2 | 12個 |
 |
C32GUX | HSS TiN | 2 | 12個 |
センターリング加工での先端部分は、特殊チップ形状のため完全な頂角にはなりません。
チップ取付けの際、偏心ロック方式の為、逆ジメによる精度不良、チップ破損につながる事があります。
チップ交換の際、必ず逆ジメがないか確認して下さい。