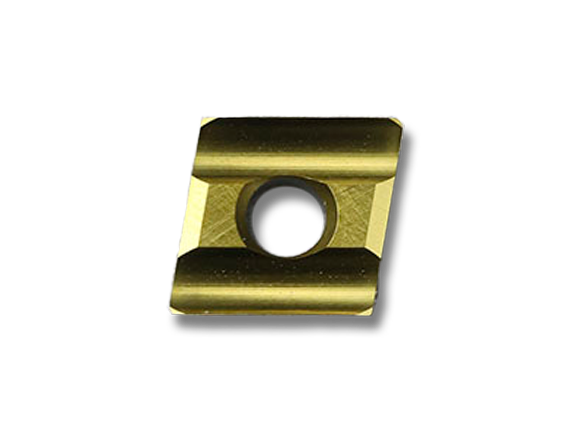
Products 製品情報
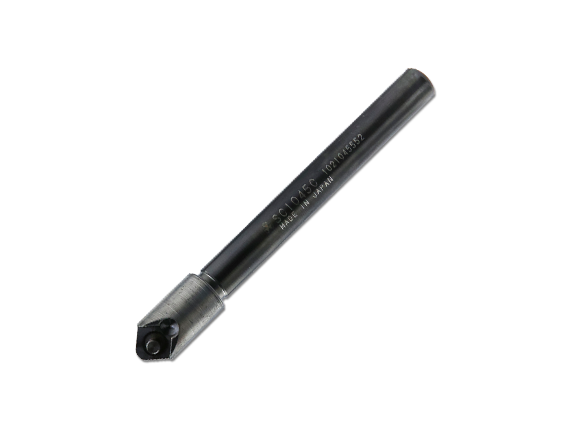
製品
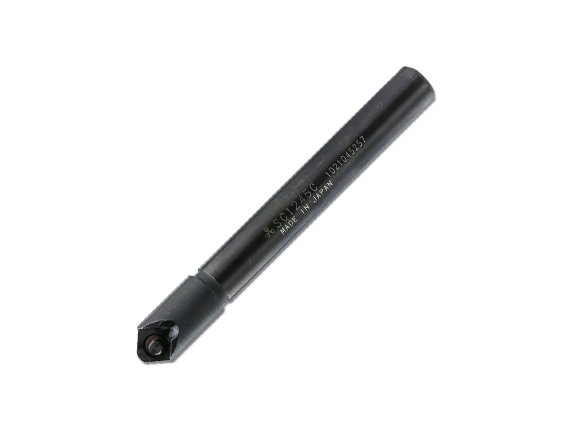
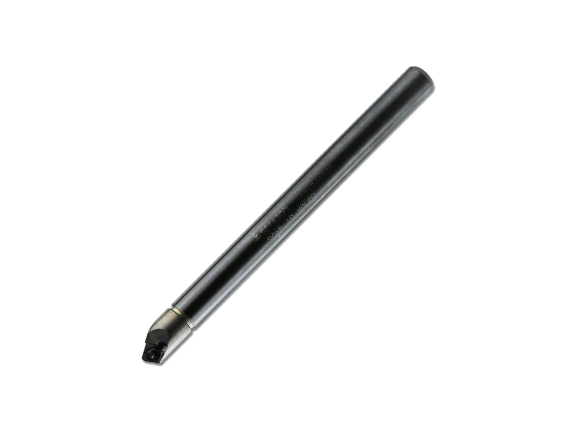
SC1045C
カタログダウンロード
※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
| 刃数 | 1 |
| 最大切刃長 | 約9㎜ |
| 皿面取り加工 | φ2.0㎜〜φ12.5㎜ |
| α° | 90° |
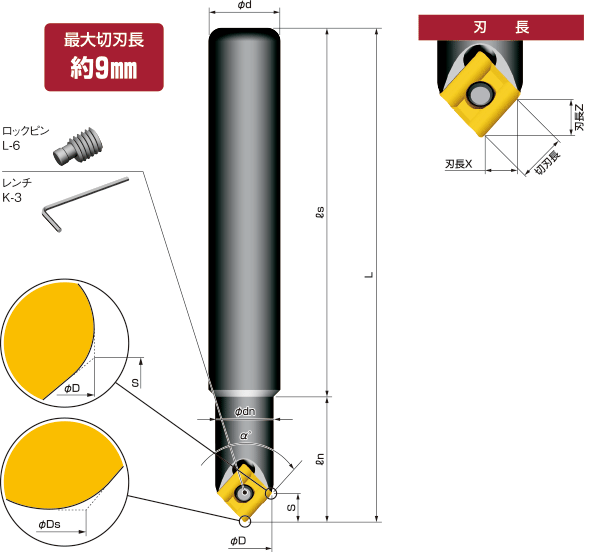
● 寸法(㎜)
| φD | 13.5 |
| φDs | 1.00 |
| φd | 10 |
| φdn | 13 |
| L | 110 |
| ℓs | 82 |
| ℓn | 28 |
| S | 6.3 |
| 刃長 X | 5.6 |
| 刃長 Z | 5.6 |
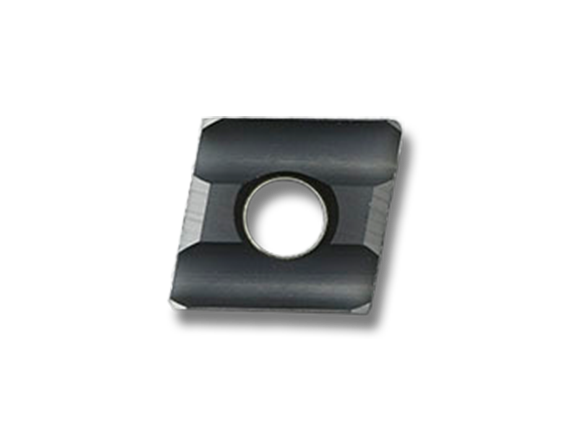
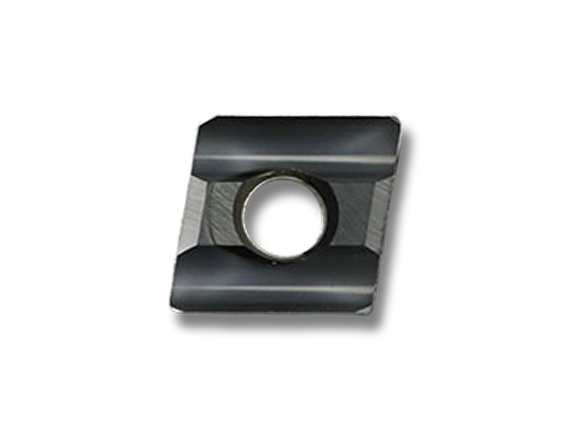
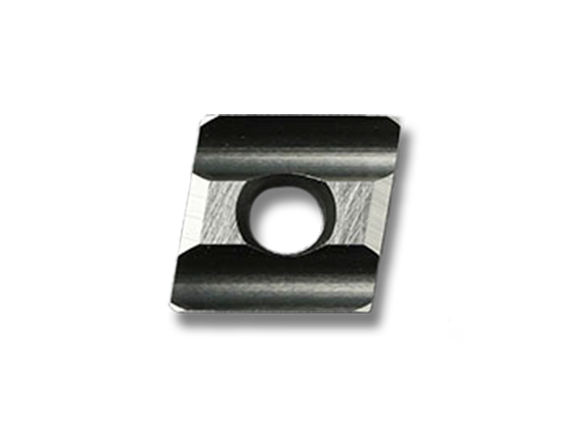
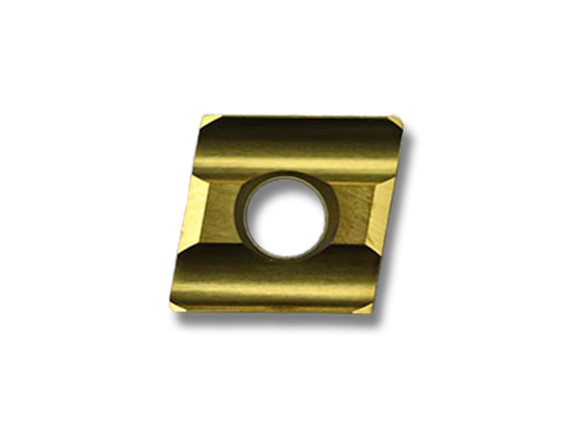
※チップは標準装備しておりませんので別途ご用命下さい。
※ロックピン・レンチは標準装備しております。
(CAD・取説はこちらから)
切削条件/推奨チップ
-
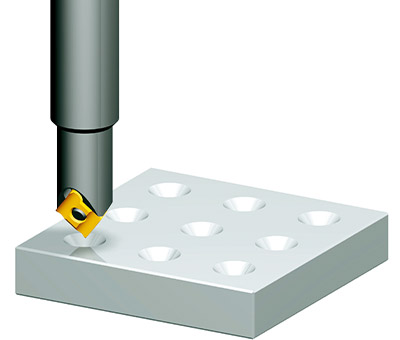
センターリング加工
-
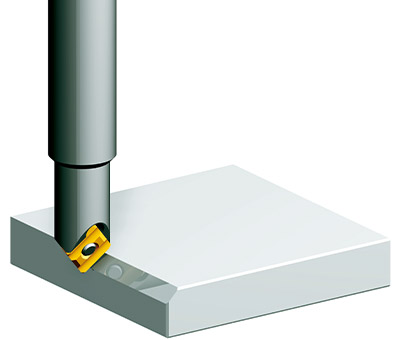
面取り加工
切削条件
センターリング加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.05〜0.1 | 0.05〜0.1 | 0.05〜0.1 | − | 0.05〜0.1 | 0.05〜0.1 | 0.1〜0.2 | 0.1〜0.2 | − |
| 切削速度(m/min) | 80〜120 | 80〜120 | 80〜120 | − | 80〜120 | 80〜120 | 80〜120 | 80〜120 | − |
| 目安回転数(r.p.m.) | 2,000 | 2,000 | 2,000 | − | 2,000 | 3,000 | 4,000 | 4,000 | − |
| クーラント | あり | あり | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | C32GUX AC15D | C32GUX AC15D | C32GUX AC15D | − | C32GUX AC15D | C32GUX AC15D | C32GUX NK1010 | C32GUX NK1010 | − |
※ボール盤では、ご使用になれません。
面取り・皿面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.07〜0.1 | 0.07〜0.1 | 0.05〜0.1 | − | 0.05〜0.1 | 0.07〜0.12 | 0.1〜0.15 | 0.1〜0.15 | − |
| 切削速度(m/min) | 60〜100 | 60〜100 | 60〜100 | − | 60〜100 | 60〜100 | 60〜100 | 60〜100 | − |
| 目安回転数(r.p.m.) | 4,000 | 4,000 | 4,000 | − | 4,000 | 4,000 | 4,000 | 4,000 | − |
| クーラント | あり | あり | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | C32GUX NK2001 | C32GUX NK2001 | C32GUX AC15D | − | C32GUX AC15D | C32GUX NK2001 | C32GUX NK1010 | C32GUX NK1010 | − |
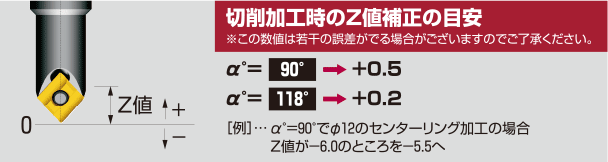
※Z軸操作のみの穴面取り加工はセンターリング加工条件を適用下さい。
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。面取り量が大きい時はなるべく条件を下げて加工して下さい。
加工実例