Products 製品情報

製品
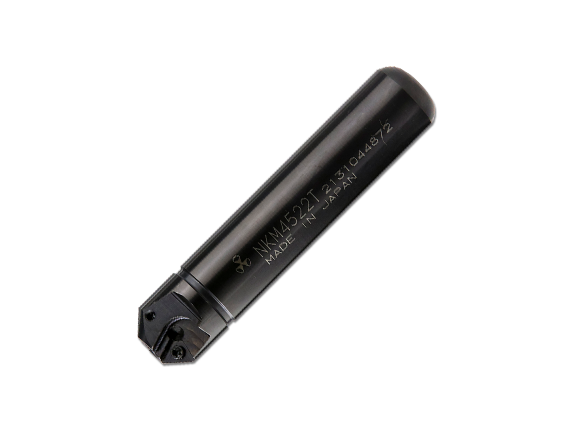
NKM6023T
カタログダウンロード
※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
| 刃数 | 2 |
| 最大切刃長 | 約8.9㎜ |
| 皿面取り加工 | φ14.4㎜〜φ23.2㎜ |
| α° | 60° |

● 寸法(㎜)
| φD | 23.4 |
| φDs | 14 |
| φd | 20 |
| L | 100 |
| ℓs | 80 |
| ℓn | 20 |
| S | 8.2 |
| 刃長 X | 4.4 |
| 刃長 Z | 7.6 |
※チップは標準装備しておりませんので別途ご用命下さい。
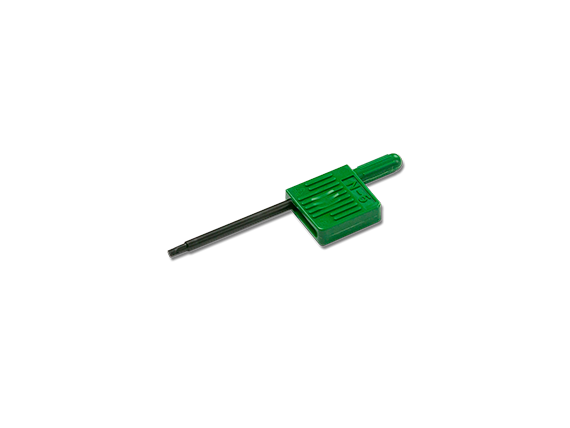
※クランプスクリュ・レンチは標準装備しております。
(CAD・取説はこちらから)
切削条件/推奨チップ
-

面取り加工
-

穴の面取り加工
切削条件
面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.03〜0.15 | 0.03〜0.15 | 0.03〜0.15 | − | 0.03〜0.15 | 0.03〜0.15 | 0.03〜0.15 | 0.03〜0.15 | − |
| 切削速度(m/min) | 200〜300 | 200〜300 | 200〜300 | − | 200〜300 | 200〜300 | 250〜400 | 250〜400 | − |
| 目安回転数(r.p.m.) | 3,000 | 3,000 | 3,000 | − | 3,000 | 3,000 | 5,000 | 5,000 | − |
| クーラント | あり | あり | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | TXMT110306 AC15N |
TXMT110306 AC15N |
TXMT110306 AC15N |
− | TXMT110306 AC15N |
TXMT110306 AC15N |
TXMT110306 ZA10N |
TXMT110306 ZA10N |
− |
※必要に応じご使用下さい。
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。
※穴面取り加工時は条件を1/3程度に下げて加工して下さい。
※鋳物切削時は、チップ刃先の耐久性を確保する為、エアブロー条件化での加工を推奨いたします。