Products 製品情報
製品
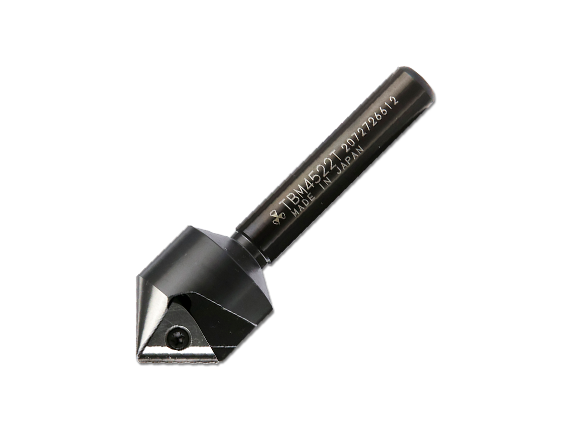
TBM4522T
カタログダウンロード
※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
| 刃数 | 1 |
| 最大切刃長 | 約15.1㎜ |
| 皿面取り加工 | φ1.3㎜〜φ22.5㎜ |
| α° | 45° |
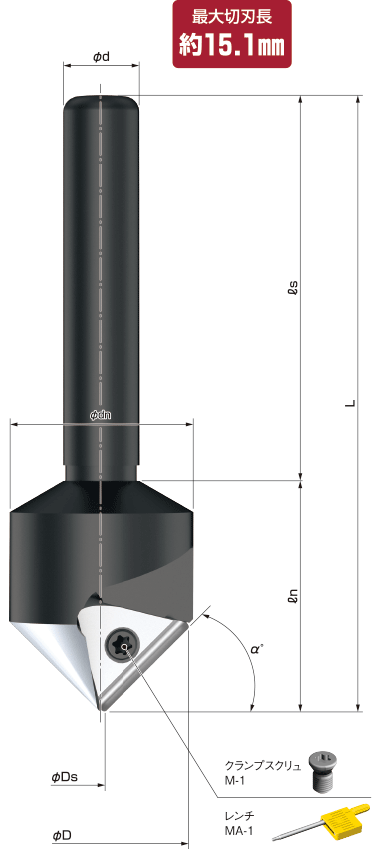
● 寸法(㎜)
| φD | 22.9 |
| φDs | 1 |
| φd | 10 |
| φdn | 24 |
| L | 80 |
| ℓs | 50 |
| ℓn | 30 |
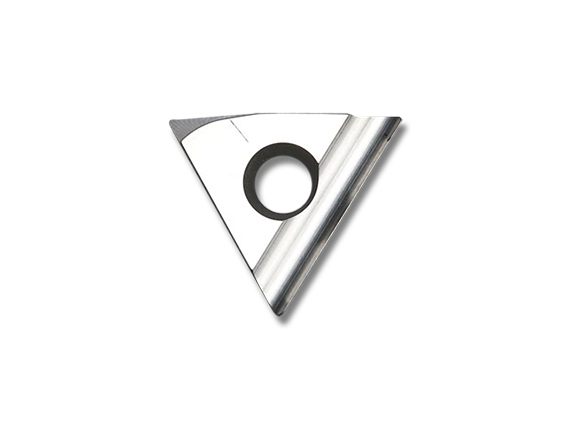
※チップ標準装備[TNEG160304ER HSS/1個]
※クランプスクリュ・レンチは標準装備しております。
(CAD・取説はこちらから)
切削条件/推奨チップ
-
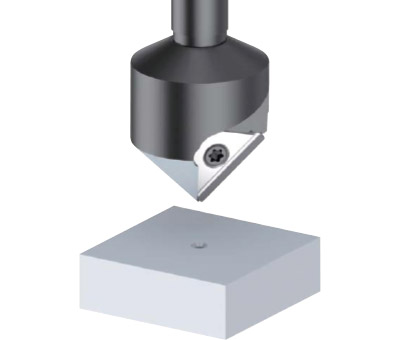
面取り加工
切削条件
皿面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 切削速度(m/min) | 5〜25 | 5〜25 | − | − | 5〜25 | 5〜25 | 10〜30 | 10〜30 | − |
| 目安回転数(r.p.m.) | 200〜500 | 200〜500 | − | − | 200〜500 | 200〜500 | 200〜500 | 200〜500 | − |
| 第一推奨チップ | TNXT160304ER HSS AlCrN | TNXT160304ER HSS AlCrN | − | − | TNXT160304ER HSS AlCrN | TNXT160304ER HSS AlCrN | TNXT160304FR HSS | TNXT160304FR HSS | − |
※各種機械剛性の差により上記条件があてはまらない場合もあります。
※切削面にビビリ等が生じる場合、回転数を下げたり、切削油をご使用ください。
※メントルシーには専用チップをご使用ください。
※ワーク形状、クランプ状態、面取り量の大小、切れ刃位置により条件を調節してください。
※加工径と面取り量が大きい時はなるべく条件を下げて加工してください。
加工実例