Products 製品情報
製品
TYOK3078T
カタログダウンロード
※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
| 刃数 | 1(4) |
| 切刃長 | 43.4㎜ |
| α° | 30° |
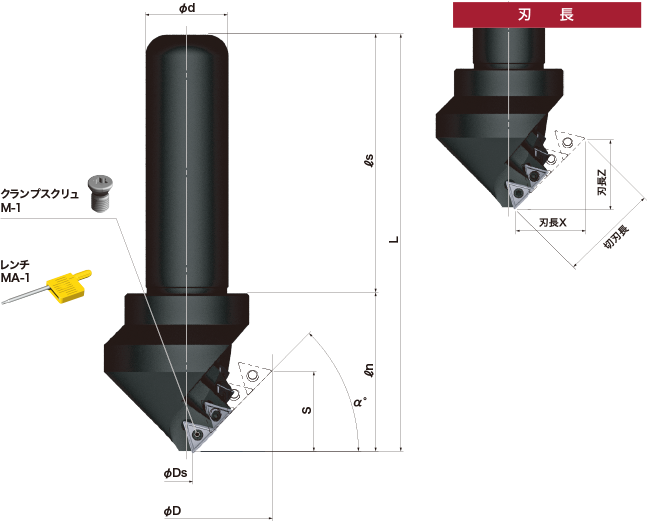
● 寸法(㎜)
| φD | 78.1 |
| φDs | 2.6 |
| φd | 32 |
| L | 168 |
| ℓs | 100 |
| ℓn | 68 |
| S | 21.9 |
| 刃長 X | 37.6 |
| 刃長 Z | 21.7 |
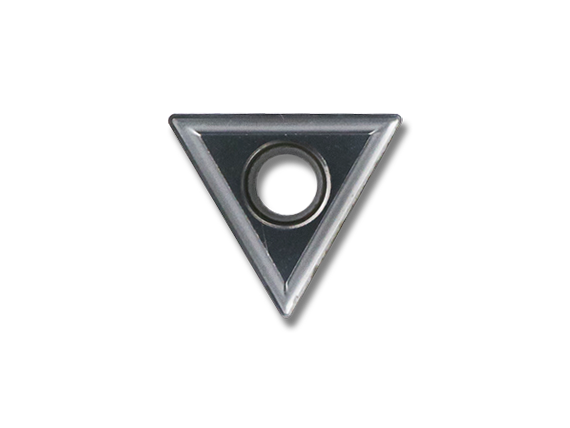
※チップは標準装備しておりませんので別途ご用命下さい。
※クランプスクリュ・レンチは標準装備しております。
(CAD・取説はこちらから)
切削条件/推奨チップ
切削条件
面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.05〜0.1 | 0.05〜0.1 | 0.05〜0.1 | − | 0.05〜0.1 | 0.05〜0.1 | − | − | − |
| 切削速度(m/min) | 80〜150 | 50〜120 | 50〜120 | − | 50〜120 | 80〜150 | − | − | − |
| 目安回転数(r.p.m.) | 600 | 500 | 500 | − | 500 | 600 | − | − | − |
| クーラント | あり | あり | あり | − | あり | なし | − | − | − |
| 第一推奨チップ | T22MOR AC16N |
T22MOR AC16N |
T22MOR AC16N |
− | T22MOR AC16N |
T22MOR AC16N |
− | − | − |
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。
※面取り量が大きい時はなるべく条件を下げて加工して下さい。
チップとチップの間にはスジが残ります。