Products 製品情報
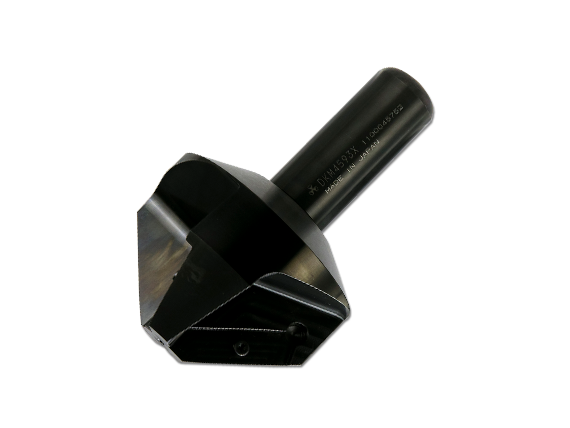
製品
DKM4593X
カタログダウンロード
※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
| 刃数 | 3(不等ピッチ) |
| 最大切刃長 | 44.4㎜ |
| α° | 45° |
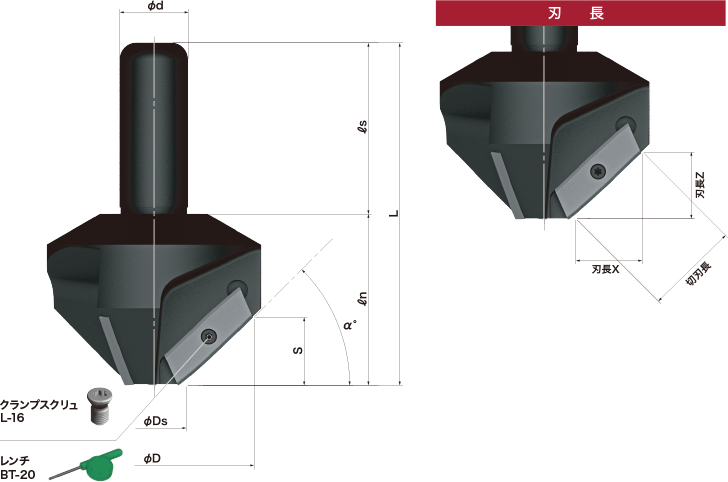
● 寸法(㎜)
| φD | 93.4 |
| φDs | 30 |
| φd | 32 |
| L | 160 |
| ℓs | 80 |
| ℓn | 80 |
| S | 31.69 |
| 刃長X | 31.4 |
| 刃長Z | 31.4 |
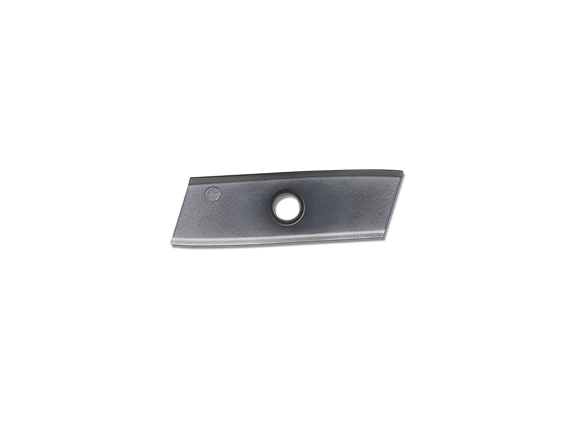
※チップは標準装備されておりませんので別途ご用命ください。
※クランプスクリュ・レンチは標準装備しております。
(CAD・取説はこちらから)
切削条件/推奨チップ
切削条件
面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.08~0.15 | 0.08~0.15 | − | − | 0.06~0.1 | 0.06~0.15 | − | − | − |
| 切削速度(m/min) | 150~250 | 100~200 | − | − | 100〜200 | 150~250 | − | − | − |
| 目安回転数(r.p.m.) | 2,000 | 1,600 | − | − | 1,600 | 2,000 | − | − | − |
| クーラント | あり | あり | − | − | あり | なし | − | − | − |
| 第一推奨チップ | XCXT160404 AC16N |
XCXT160404 AC16N |
− | − | XCXT160404 AC16N |
XCXT160404 AC16N |
− | − | − |
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。
面取り量が大きい時はなるべく条件を下げて加工して下さい。
※切り込み量0.2〜0.5での仕上げ加工を推奨しております。