Products 製品情報
製品
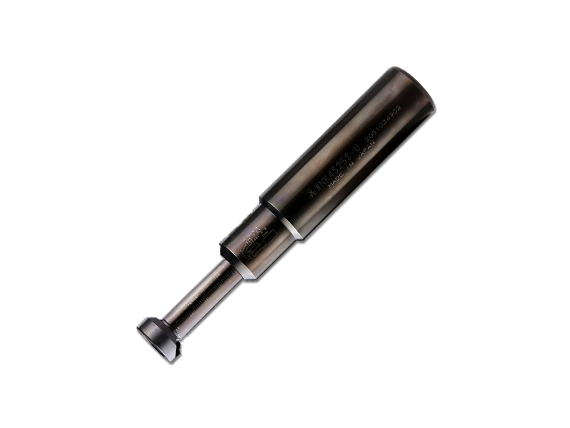
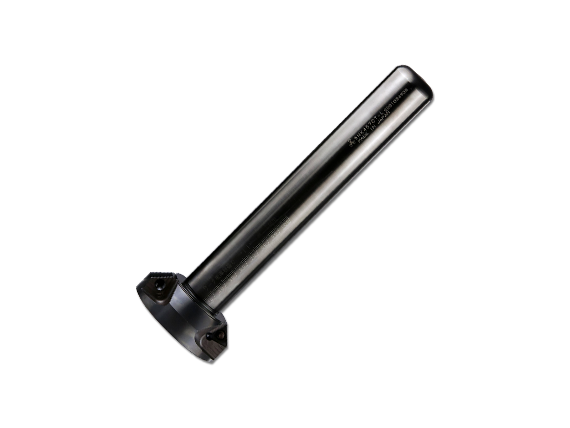
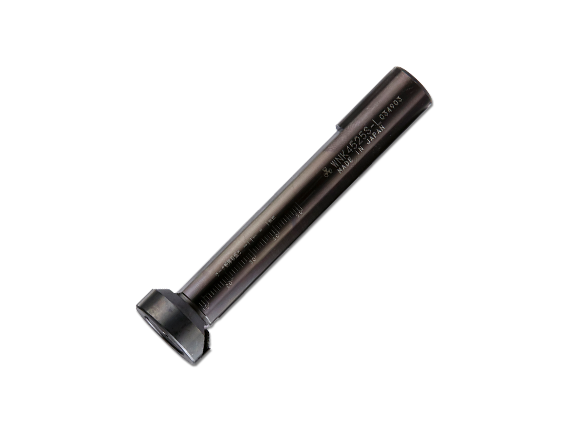
WNK4525S-L
カタログダウンロード
※現在掲載中のカタログは、2026年3月1日の価格改定前の旧価格となっております。価格のお問い合わせは、商社又は販売店様を通してお見積り下さい。
| 刃数 | 1 |
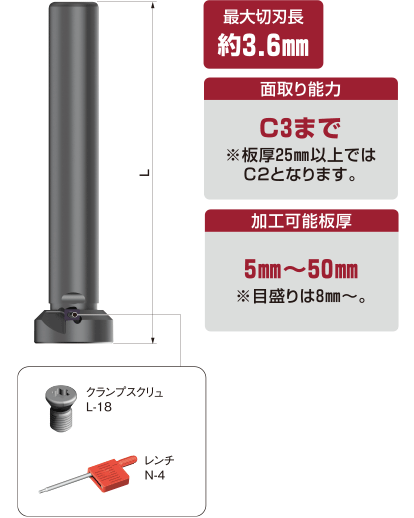
| 最大切刃長 | 約3.6㎜ |
| 面取り能力 | C3まで ※板厚25㎜以上ではC2となります。 |
| 加工可能板厚 | 5㎜〜50㎜ ※目盛りは8㎜〜。 |
| α° | − |
● 寸法(㎜)
| φD | − |
| φDs | − |
| φdn | − |
| φdc | − |
| φd | − |
| L | 108 |
| ℓs | − |
| ℓn | − |
| S | − |
| S1 | − |
※チップは標準装備しておりませんので別途ご用命下さい。
※クランプスクリュ・止めネジ・レンチは標準装備しております。
(CAD・取説はこちらから)
切削条件/推奨チップ
-
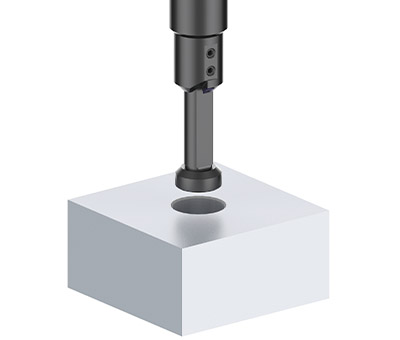
穴の面取り加工
-
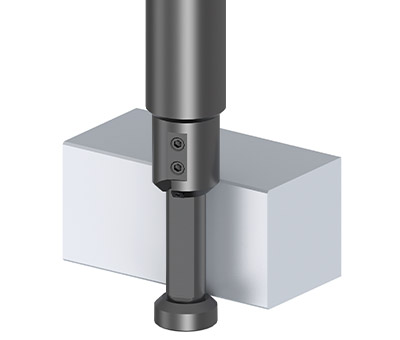
面取り加工
-
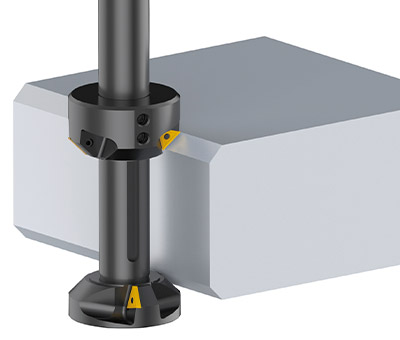
面取り加工
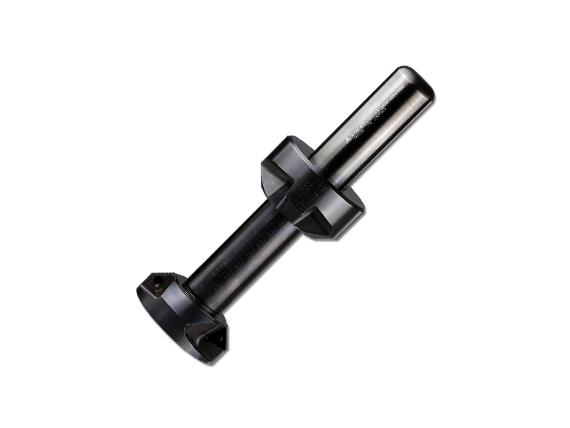
※工具径φ26より大きい穴の面取りができます。
切削条件1(千鳥2枚刃)
面取り加工
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.2 | − | 0.08〜0.2 | 0.08〜0.3 | 0.08〜0.3 | 0.08〜0.3 | − |
| 切削速度(m/min) | 100〜200 | 100〜200 | 100〜200 | − | 100〜200 | 100〜200 | 250〜800 | 250〜800 | − |
| 目安回転数(r.p.m.) | 3,000 | 3,000 | 2,000 | − | 2,000 | 3,000 | 7,000 | 7,000 | − |
| クーラント | なし | なし | あり | − | あり | なし | あり | あり | − |
| 第一推奨チップ | SPEW040102 AC16N | SPEW040102 AC16N | SPEW040102 AC16N | − | SPEW040102 AC16N | SPEW040102 AC16N | SPEW040102 ZA10N | SPEW040102 ZA10N | − |
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。
※裏面取り・V溝加工時は条件を80%以下に下げて下さい。
※面取り量が大きい時はなるべく条件を下げて加工して下さい。
加工実例

切削条件2(千鳥4枚刃)
面取り加工 (T32MOR)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.2 | − | 0.08〜0.2 | 0.08〜0.2 | − | − | − |
| 切削速度(m/min) | 200〜250 | 200〜250 | 200〜250 | − | 100〜200 | 200〜250 | − | − | − |
| 目安回転数(r.p.m.) | 3,000 | 3,000 | 3,000 | − | 2,000 | 2,000 | − | − | − |
| クーラント | なし | なし | あり | − | あり | なし | − | − | − |
| 第一推奨チップ | T32MOR NK2001 | T32MOR NK2001 | T32MOR AC16N | – | T32MOR AC16N | T32MOR AC16N | – | – | – |
面取り加工 (TT32GUR・TT32GURF)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.2 | − | 0.08〜0.2 | 0.08〜0.2 | 0.08〜0.3 | 0.08〜0.3 | 0.08〜0.2 |
| 切削速度(m/min) | 200〜250 | 200〜250 | 200〜250 | − | 100〜200 | 200〜250 | 250〜800 | 250〜800 | 150〜200 |
| 目安回転数(r.p.m.) | 3,000 | 3,000 | 3,000 | − | 2,000 | 2,000 | 5,000 | 5,000 | 2,000 |
| クーラント | なし | なし | あり | − | あり | なし | あり | あり | あり |
| 第一推奨チップ | TT32GUR NK2001 | TT32GUR NK2001 | TT3GUR AC15N | – | TT32GUR AC15N | TT32GUR AC15N | TT32GUR NK1010 | TT32GUR NK1010 | TT32GURF TC16N |
面取り加工 (TNEA160304)
| 切削条件/被削材質 | 一般鋼 | 合金鋼 | 焼入れ鋼 HRC~45 |
焼入れ鋼 HRC45~65 |
ステンレス | 鋳鉄 | 樹脂 | アルミ | チタン・チタン合金 ニッケル合金 |
|---|---|---|---|---|---|---|---|---|---|
| 刃当り送り(fz) | − | − | − | 0.08〜0.2 | − | − | − | − | − |
| 切削速度(m/min) | − | − | − | 150〜200 | − | − | − | − | − |
| 目安回転数(r.p.m.) | − | − | − | 2,000 | − | − | − | − | − |
| クーラント | − | − | − | あり | − | − | − | − | − |
| 第一推奨チップ | − | − | − | TNEA16304 TC16N | − | − | − | − | − |
※ワーク形状、クランプ状態、面取り量の大小、切刃位置により条件を調節して下さい。面取り量が大きい時はなるべく条件を下げて加工して下さい。
※穴面取り加工時は条件を1/3程度に下げて加工して下さい。
加工実例